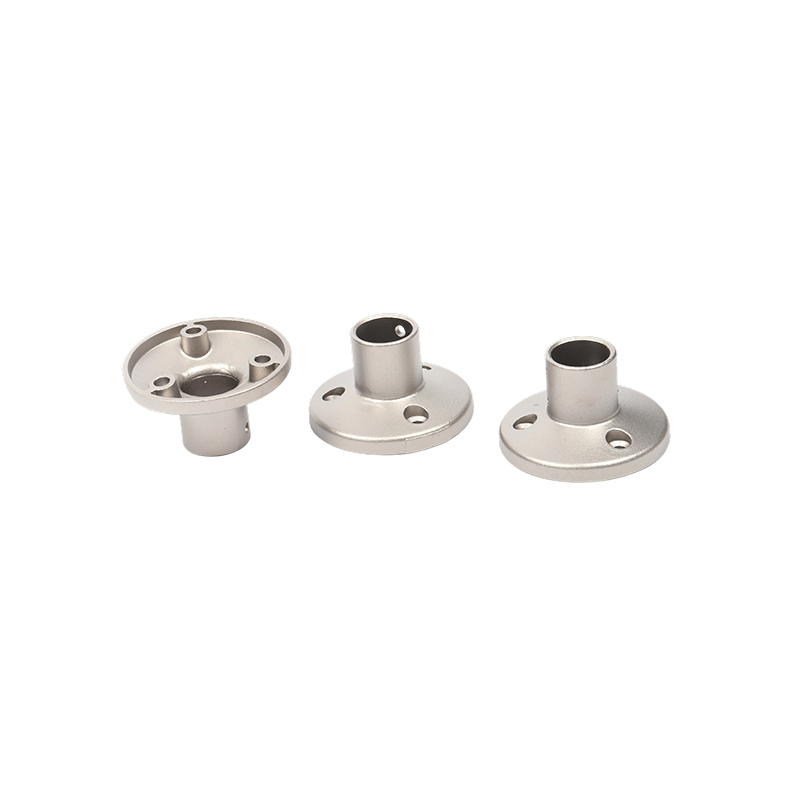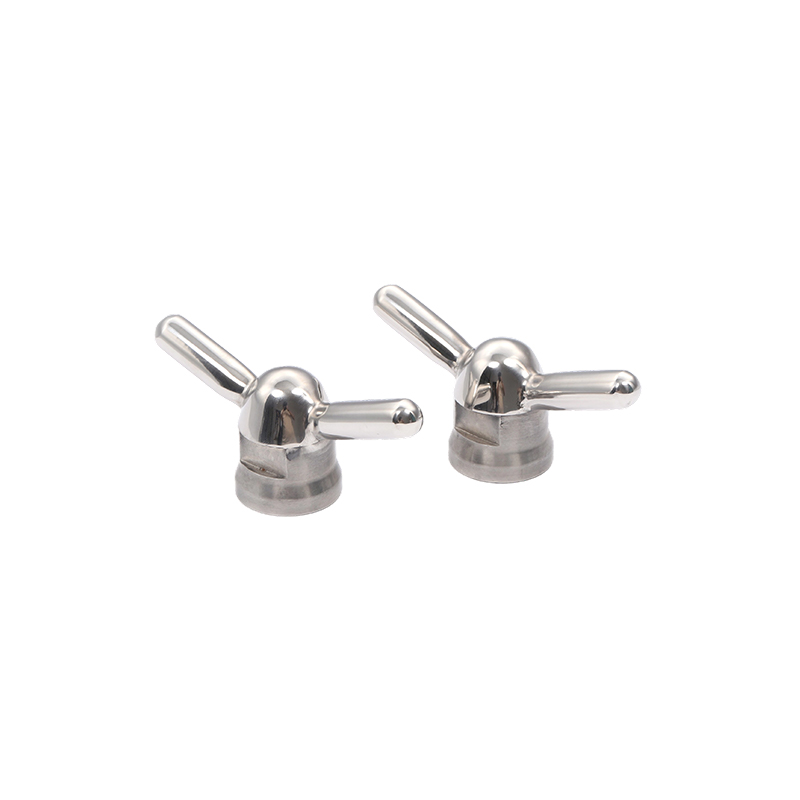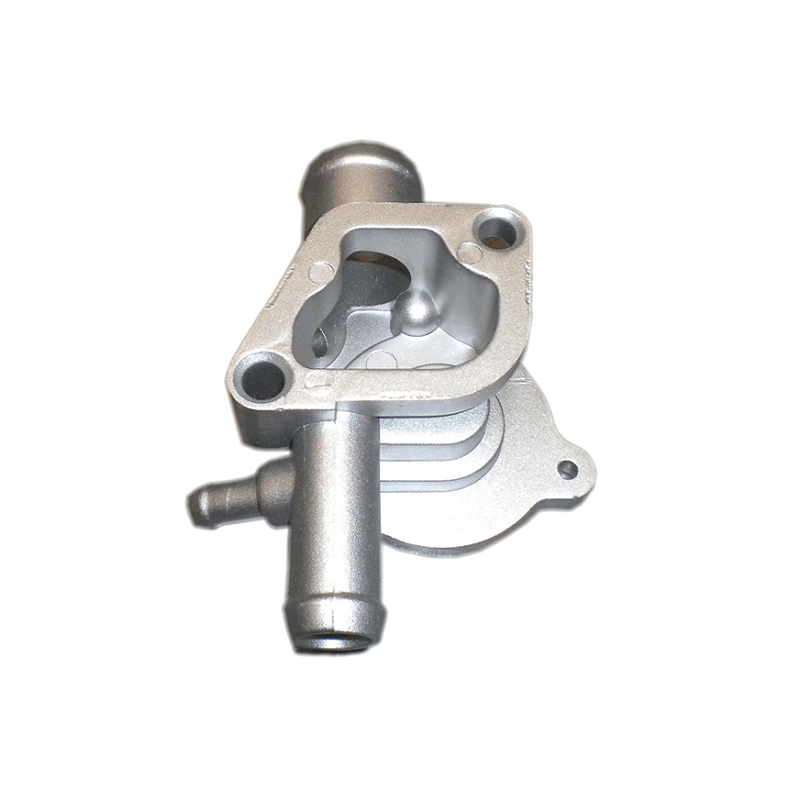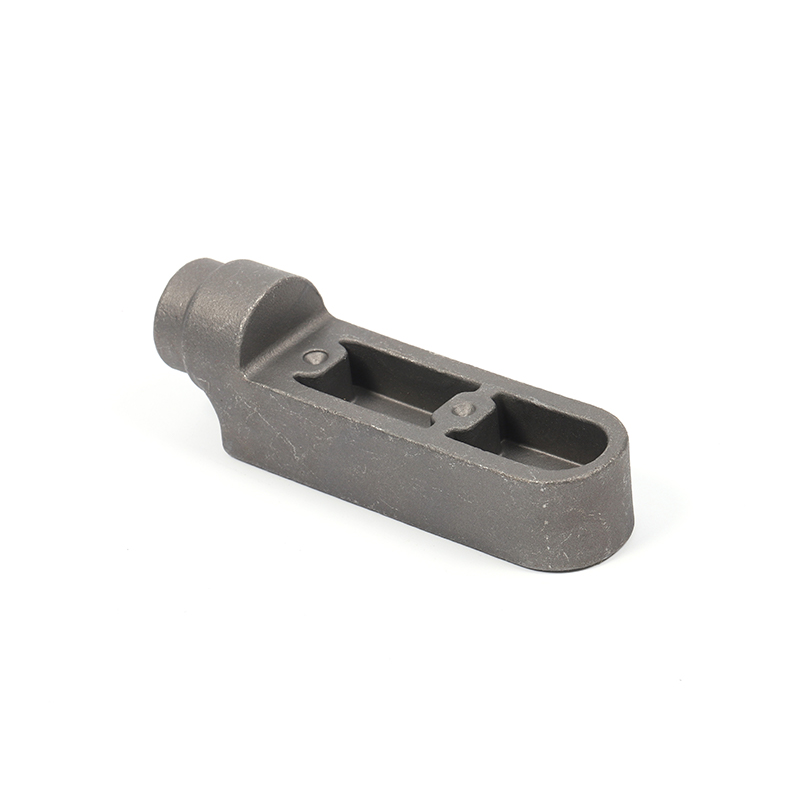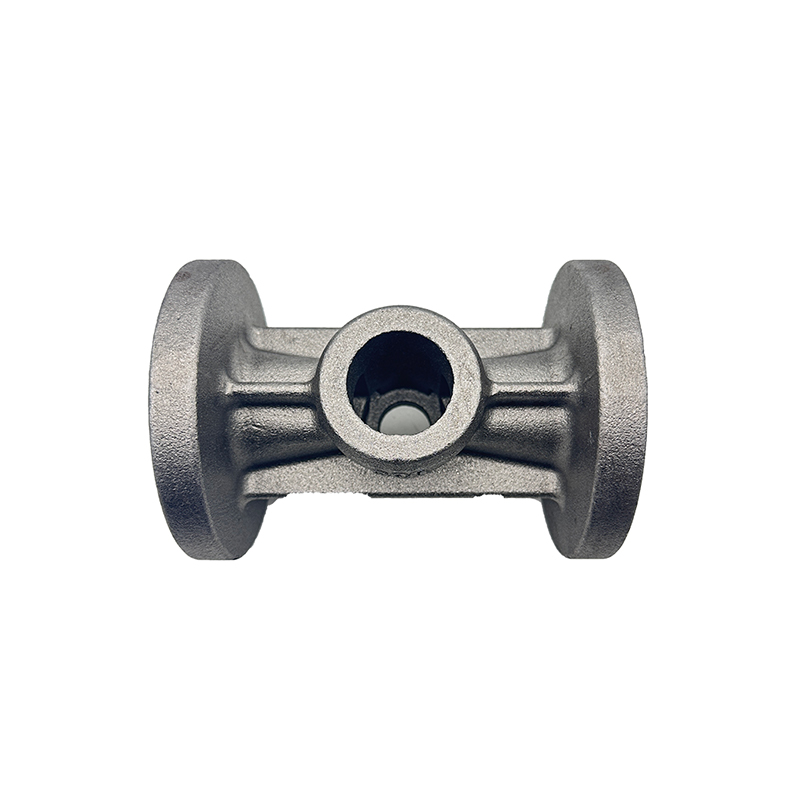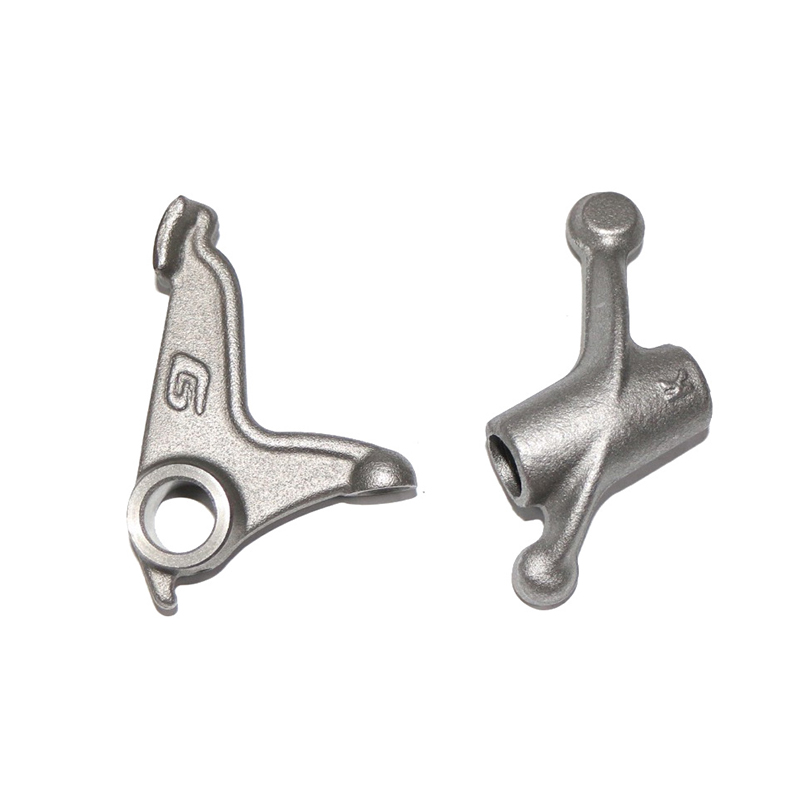
লাইটওয়েট নির্ভুলতা ঢালাই পদার্থ বিজ্ঞান, টুলিং ইঞ্জিনিয়ারিং এবং মাত্রিক নিয়ন্ত্রণের একত্রে বসে। এটি মহাকাশ, স্বয়ংচালিত, চিকিৎসা এবং প্রতিরক্ষা খাত জুড়ে নির্মাতাদের জটিল, কাছাকাছি-নেট-আকৃতির ধাতব উপাদান তৈরি করতে সক্ষম করে যা আঁট সহনশীলতার সাথে ন্যূনতম ভরকে একত্রিত করে -- এমন গুণাবলী যা কর্মক্ষমতা-চালিত অ্যাপ্লিকেশনগুলিতে ক্রমবর্ধমানভাবে অ-আলোচনাযোগ্য।
লাইটওয়েট যথার্থ কাস্টিং কি
লাইটওয়েট নির্ভুলতা ঢালাই ধাতু-গঠন প্রক্রিয়ার একটি পরিবারকে বোঝায় যা সামগ্রিক উপাদানের ভরকে কম করে এমন অ্যালয় ব্যবহার করার সময় উচ্চ মাত্রিক নির্ভুলতার সাথে উপাদান তৈরি করার জন্য ডিজাইন করা হয়েছে। প্রচলিত ঢালাই পদ্ধতির বিপরীতে যেখানে অতিরিক্ত উপাদান প্রত্যাশিত এবং মেশিনিংয়ের মাধ্যমে অপসারণ করা হয়, নির্ভুল ঢালাইয়ের লক্ষ্য একটি কাছাকাছি-নেট-আকৃতির ফলাফলের জন্য -- ঢালাই অংশটি চূড়ান্ত জ্যামিতির সাথে ঘনিষ্ঠভাবে মেলে, একই সাথে পোস্ট-প্রসেসিং এবং উপাদান বর্জ্য হ্রাস করে।
এই শব্দটি বিনিয়োগ ঢালাই (লোস্ট-ওয়াক্স), লাইটওয়েট অ্যালয় সহ ডাই কাস্টিং, স্কুইজ কাস্টিং এবং সেমি-সলিড মেটাল কাস্টিং সহ বেশ কয়েকটি স্বতন্ত্র প্রযুক্তিকে অন্তর্ভুক্ত করে। যা তাদের একত্রিত করে তা হল দ্বৈত আদেশ: পুনরাবৃত্তিযোগ্য জ্যামিতিক নির্ভুলতা অর্জন করুন এবং এমন উপকরণ ব্যবহার করুন যার ঘনত্ব-থেকে-শক্তির অনুপাত অর্থপূর্ণ ওজন সঞ্চয় করে। অ্যালুমিনিয়াম অ্যালয়, ম্যাগনেসিয়াম অ্যালয় এবং টাইটানিয়াম অ্যালয় হল এই স্পেসে সবচেয়ে ব্যাপকভাবে নিযুক্ত উপাদান পরিবার৷
মূল কাস্টিং পদ্ধতি এবং তাদের বৈশিষ্ট্য
বিনিয়োগ কাস্টিং
বিনিয়োগ ঢালাই, ঐতিহাসিকভাবে হারানো-মোম প্রক্রিয়া হিসাবে পরিচিত, নির্ভুল ঢালাইয়ে জ্যামিতিক জটিলতার মাপকাঠি হিসাবে রয়ে গেছে। একটি মোমের প্যাটার্ন সিরামিক স্লারির স্তরগুলিতে লেপা হয়, যা একটি খোসায় শক্ত হয়ে যায়। তারপর মোম গলে যায় এবং গলিত ধাতু সিরামিক ছাঁচে ঢেলে দেওয়া হয়। যখন A356 অ্যালুমিনিয়াম বা Ti-6Al-4V টাইটানিয়ামের মতো লাইটওয়েট অ্যালোয় প্রয়োগ করা হয়, তখন বিনিয়োগ ঢালাই প্রাচীরের বেধ 0.8 মিমি পর্যন্ত পাতলা এবং 0.1 মিমি প্রতি 25 মিমি মাত্রার মধ্যে সহনশীলতা অর্জন করতে পারে।
প্রক্রিয়াটি বিশেষ করে মহাকাশ টারবাইনের উপাদান, সার্জিকাল ইমপ্লান্ট ফ্রেমওয়ার্ক এবং পাতলা দেয়ালের কাঠামোগত বন্ধনীর জন্য উপযুক্ত যেখানে জ্যামিতিক জটিলতা এবং কম ওজন উভয়ই বাধ্যতামূলক। এর প্রধান সীমাবদ্ধতা হল চক্রের সময়: প্রতিটি সিরামিক শেলের একাধিক শুকানোর পর্যায় প্রয়োজন, এটি অত্যন্ত উচ্চ-ভলিউম উত্পাদন চালানোর জন্য কম উপযুক্ত করে তোলে।
অ্যালুমিনিয়াম ডাই কাস্টিং
উচ্চ-চাপের অ্যালুমিনিয়াম ডাই কাস্টিং হল স্বয়ংচালিত এবং ভোক্তা ইলেকট্রনিক্স উত্পাদনে হালকা ওজনের নির্ভুলতা ঢালাইয়ের ওয়ার্কহরস। গলিত অ্যালুমিনিয়ামকে 10 থেকে 175 MPa পর্যন্ত চাপের মধ্যে শক্ত ইস্পাতে ইনজেকশন দেওয়া হয়। চক্রের সময়গুলি ঘন্টার চেয়ে সেকেন্ডে পরিমাপ করা হয় এবং প্রক্রিয়াটি নির্ভরযোগ্যভাবে স্থিতিশীল উত্পাদন পরিস্থিতিতে প্লাস বা বিয়োগ 0.05 মিমি সহনশীলতা ধারণ করে।
ADC12, A380, এবং Silafont-36 এর মতো অ্যালয়গুলি বিশেষভাবে ডাই কাস্টিংয়ের জন্য তৈরি করা হয়, যা ভাল তরলতা, কম সংকোচন এবং জারা প্রতিরোধের প্রস্তাব দেয়। ভ্যাকুয়াম-সহায়তা ডাই কাস্টিং গ্যাসের ছিদ্রকে আরও কমায়, অংশগুলিকে তাপ-চিকিত্সা এবং ঢালাই করতে সক্ষম করে -- এমন ক্ষমতা যা ঐতিহ্যগত ডাই কাস্টিংগুলিতে প্রায়শই অভাব থাকে৷
ম্যাগনেসিয়াম ঢালাই
ম্যাগনেসিয়াম হল ব্যাপক প্রকৌশলী ব্যবহারে সবচেয়ে হালকা কাঠামোগত ধাতু, যার ঘনত্ব প্রায় 1.74 g/cm3 অ্যালুমিনিয়ামের জন্য 2.7 g/cm3 এর তুলনায়। AZ91D এবং AM60B-এর মতো ম্যাগনেসিয়াম অ্যালয়গুলির থিক্সোমোল্ডিং এবং হট-চেম্বার ডাই কাস্টিং পাতলা-প্রাচীরযুক্ত, হালকা ওজনের ঘের এবং কাঠামোগত উপাদানগুলির উত্পাদন সক্ষম করে। ম্যাগনেসিয়াম ঢালাই ল্যাপটপ চ্যাসিস, স্টিয়ারিং কলাম উপাদান এবং মহাকাশ অভ্যন্তরীণ কাঠামোতে বিশেষভাবে বিশিষ্ট যেখানে প্রতিটি গ্রাম হ্রাস অর্থপূর্ণ খরচ বা কর্মক্ষমতা প্রভাব বহন করে।
স্কুইজ কাস্টিং এবং সেমি-সলিড প্রসেসিং
স্কুইজ ঢালাই দৃঢ়ীকরণের সময় জলবাহী চাপ প্রয়োগ করে, ছিদ্র দমন করে এবং যান্ত্রিক বৈশিষ্ট্যের উন্নতি করে যা প্রচলিত ডাই কাস্টিং অর্জন করে। আধা-কঠিন ধাতব ঢালাই, রিওকাস্ট এবং থিক্সোকাস্ট ভেরিয়েন্ট সহ, একটি আংশিকভাবে শক্ত অবস্থায় খাদ প্রক্রিয়া করে, একটি সূক্ষ্ম, গ্লাবুলার মাইক্রোস্ট্রাকচার যা গরম ছিঁড়ে প্রতিরোধ করে। উভয় পদ্ধতিই নিরাপত্তা-সমালোচনামূলক কাঠামোগত উপাদান যেমন কন্ট্রোল আর্মস, নাকলস এবং ইঞ্জিন মাউন্টের জন্য গৃহীত হচ্ছে, যেখানে লাইটওয়েট অ্যালুমিনিয়ামকে অবশ্যই ক্লান্তি এবং প্রভাবের প্রয়োজনীয়তা পূরণ করতে হবে।
ওজন-সমালোচনামূলক অ্যাপ্লিকেশনের জন্য উপাদান নির্বাচন
ন্যূনতম অংশের বেধ, পৃষ্ঠের সমাপ্তি, তাপ চিকিত্সাযোগ্যতা এবং পোস্ট-কাস্টিং মেশিনেবিলিটির ক্ষেত্রে ঢালাই প্রক্রিয়াটি কী অর্জন করতে পারে তা নির্বাচিত সংকর ধাতু মৌলিকভাবে নিয়ন্ত্রণ করে। নীচের টেবিলটি হালকা ওজনের নির্ভুলতা ঢালাইয়ে ব্যবহৃত সবচেয়ে সাধারণ খাদ পরিবারগুলির তুলনা করে।
| খাদ পরিবার | ঘনত্ব (g/cm3) | সাধারণ ইউটিএস (এমপিএ) | প্রাথমিক প্রক্রিয়া | মূল সুবিধা |
|---|---|---|---|---|
| অ্যালুমিনিয়াম A356-T6 | 2.68 | 262 | বিনিয়োগ / অভিকর্ষ ডাই | চমৎকার castability এবং weldability |
| অ্যালুমিনিয়াম A380 | 2.71 | 317 | উচ্চ চাপ ডাই ঢালাই | পাতলা দেয়াল জন্য উচ্চ তরলতা |
| ম্যাগনেসিয়াম AZ91D | 1.81 | 230 | হট-চেম্বার ডাই ঢালাই | সর্বনিম্ন ঘনত্বের কাঠামোগত বিকল্প |
| টাইটানিয়াম Ti-6Al-4V | 4.43 | 950 | ভ্যাকুয়াম বিনিয়োগ ঢালাই | সর্বোচ্চ শক্তি-থেকে-ওজন অনুপাত |
| অ্যালুমিনিয়াম-সিলিকন সিলাফন্ট-36 | 2.65 | 340 | ভ্যাকুয়াম ডাই / স্কুইজ কাস্ট | তাপ-চিকিত্সাযোগ্য, ঝালাইযোগ্য |
টাইটানিয়াম ঢালাই একটি বিশেষ সেগমেন্ট দখল করে। যদিও অ্যালুমিনিয়াম এবং ম্যাগনেসিয়ামের চেয়ে ঘন, টাইটানিয়াম একটি নির্দিষ্ট শক্তি সরবরাহ করে যা উভয়কেই ছাড়িয়ে যায়, এটিকে পছন্দের উপাদান করে তোলে যখন কাঠামোগত চাহিদা চরম হয় এবং ওজনের বাজেট এখনও শক্ত থাকে -- সামরিক এয়ারফ্রেম এবং মেডিকেল ইমপ্লান্টে একটি সাধারণ পরিস্থিতি।
মাত্রিক নিয়ন্ত্রণ এবং সহনশীলতা মান
ঢালাইয়ের যথার্থতা সহনশীলতা, পৃষ্ঠের সমাপ্তি এবং ছিদ্র সীমার মাধ্যমে পরিমাপ করা হয়। ইন্ডাস্ট্রি স্ট্যান্ডার্ড যেমন ISO 8062, ASTM B85, এবং AMS 2175 প্রক্রিয়া, সংকর ধাতু এবং উদ্দেশ্য পরিষেবার শর্তগুলির উপর নির্ভর করে কাস্ট উপাদানগুলির জন্য গ্রহণযোগ্য মাত্রিক বৈচিত্র্য ব্যান্ডগুলিকে সংজ্ঞায়িত করে।
অ্যালুমিনিয়াম এবং টাইটানিয়ামের সাথে কাজ করা বিনিয়োগ কাস্টিং প্রক্রিয়াগুলি সাধারণত ISO 8062 এর অধীনে CT4 থেকে CT6 সহনশীলতা গ্রেডের সাথে মিলিত হয়, যা 50 মিমি মাত্রার জন্য 0.26 মিমি থেকে 0.74 মিমি পর্যন্ত সহনশীলতার সাথে সম্পর্কিত। উচ্চ-চাপ ডাই কাস্টিং সরাসরি ডাই দ্বারা গঠিত বৈশিষ্ট্যগুলির উপর কঠোর CT4 থেকে CT5 গ্রেড অর্জন করতে পারে, যদিও বিভাজন-লাইন বৈশিষ্ট্য এবং ইজেক্টর-সাইড মাত্রাগুলি বৃহত্তর পরিবর্তন সাপেক্ষে।
পৃষ্ঠের রুক্ষতা অনেক অ্যাপ্লিকেশনে সমানভাবে গুরুত্বপূর্ণ। অ্যাস-কাস্ট ইনভেস্টমেন্ট ঢালাই সাধারণত 1.6 এবং 3.2 মাইক্রোমিটারের মধ্যে Ra মান সরবরাহ করে, যা অনেক মহাকাশ এবং চিকিৎসা প্রসঙ্গে নন-মেটিং পৃষ্ঠে মেশিনিংয়ের প্রয়োজনীয়তা দূর করে। ডাই কাস্টিংগুলি সাধারণত ডাই-গঠিত মুখগুলিতে 0.8 থেকে 2.0 মাইক্রোমিটারের Ra মান অর্জন করে।
পোরোসিটি ম্যানেজমেন্ট: হিডেন প্রিসিশন চ্যালেঞ্জ
অভ্যন্তরীণ ছিদ্র - আটকে থাকা গ্যাস বা দৃঢ়ীকরণ সংকোচনের দ্বারা গঠিত শূন্যতা - হালকা ওজনের কাস্টিংয়ের সবচেয়ে সাধারণ ত্রুটি এবং প্রাথমিক কারণ নির্ভুল ঢালাই অ-ধ্বংসাত্মক মূল্যায়নে ব্যর্থ হয়। ভ্যাকুয়াম-সহায়তা ডাই কাস্টিং, নির্দেশিত কুলিং এর মাধ্যমে নিয়ন্ত্রিত দৃঢ়ীকরণ, এবং হট আইসোস্ট্যাটিক প্রেসিং (HIP) পোস্ট-ট্রিটমেন্ট হল তিনটি প্রধান কৌশল যা স্পেসিফিকেশনের মধ্যে পোরোসিটি আনতে ব্যবহৃত হয়। এইচআইপি, যা অভ্যন্তরীণ শূন্যস্থান ভেঙে ফেলার জন্য একযোগে তাপ এবং চাপ প্রয়োগ করে, টাইটানিয়াম অ্যারোস্পেস কাস্টিংয়ের জন্য আদর্শ অনুশীলন এবং বৈদ্যুতিক গাড়ির প্ল্যাটফর্মগুলিতে কাঠামোগত অ্যালুমিনিয়াম উপাদানগুলির জন্য ক্রমবর্ধমানভাবে গৃহীত হয়।
লাইটওয়েট যথার্থ কাস্টিং প্রক্রিয়া: ধাপে ধাপে
নির্দিষ্ট পদ্ধতি নির্বিশেষে, একটি উত্পাদন-উদ্দেশ্য হালকা ওজনের নির্ভুলতা কাস্টিং ধাপগুলির একটি যৌক্তিক ক্রম অনুসরণ করে যা গতি, গুণমান এবং খরচের ভারসাম্য বজায় রাখে।
- ডিজাইন এবং সিমুলেশন: কম্পোনেন্ট জ্যামিতি সীমিত উপাদান এবং তরল-প্রবাহ সিমুলেশন সফ্টওয়্যার ব্যবহার করে castability জন্য ইঞ্জিনিয়ার করা হয়. সলিডিফিকেশন মডেলিং কোনো টুলিং কাটার আগে সম্ভাব্য হট স্পট, সংকোচন অঞ্চল এবং গেটিং অবস্থান চিহ্নিত করে।
- টুলিং ফ্যাব্রিকেশন: ডাই বা ইনভেস্টমেন্ট কাস্টিং টুলিং মেশিন করা হয়, সাধারণত ডাই কাস্টিংয়ের জন্য H13 টুল স্টিল বা প্রোটোটাইপ ইনভেস্টমেন্ট কাস্টিং প্যাটার্নের জন্য অ্যালুমিনিয়াম থেকে। কোনো ধাতু ঢেলে দেওয়ার আগে মাত্রিক পরিদর্শন করা হয়।
- খাদ প্রস্তুতি: মেটাল চার্জ গলিত, ডিগ্যাসড এবং রাসায়নিকভাবে বিশ্লেষণ করা হয় অপটিক্যাল এমিশন স্পেকট্রোমেট্রি ব্যবহার করে নিশ্চিত করার জন্য যে কম্পোজিশন স্পেসিফিকেশনের মধ্যে রয়েছে। দ্রবীভূত হাইড্রোজেন অপসারণের জন্য অ্যালুমিনিয়াম এবং ম্যাগনেসিয়ামের জন্য ডিগাসিং গুরুত্বপূর্ণ।
- কাস্টিং: নিয়ন্ত্রিত তাপমাত্রা, চাপ এবং গতির পরামিতিগুলির অধীনে ধাতু ছাঁচে প্রবেশ করা হয় বা মারা যায়। বিনিয়োগ ঢালাইয়ের জন্য, সম্পূর্ণ ভরাট এবং দিকনির্দেশক দৃঢ়ীকরণ নিশ্চিত করতে শেলগুলিকে প্রিহিটেড করা হয়।
- কুলিং এবং ইজেকশন: নিয়ন্ত্রিত কুলিং রেট মাইক্রোস্ট্রাকচারকে নিয়ন্ত্রণ করে। প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্য বিকাশের জন্য ঢালাইয়ের পরে দ্রুত নিভে যাওয়া প্রায়শই বার্ধক্য বা সমাধান তাপ চিকিত্সা দ্বারা অনুসরণ করা হয়।
- সমাপ্তি এবং পরিদর্শন: গেট এবং রাইজারগুলি সরানো হয়, পৃষ্ঠগুলিকে গুলি-ব্লাস্ট করা হয় বা রাসায়নিকভাবে চিকিত্সা করা হয় এবং অংশগুলি সমন্বয় পরিমাপের মেশিন (সিএমএম), অভ্যন্তরীণ ছিদ্রের জন্য এক্স-রে বা সিটি স্ক্যানিং এবং প্রয়োজনে যান্ত্রিক কুপন পরীক্ষার মাধ্যমে মাত্রিক পরিদর্শন করা হয়।
শিল্প অ্যাপ্লিকেশন
মহাকাশ এবং প্রতিরক্ষা
মহাকাশে লাইটওয়েট নির্ভুল ঢালাই বিনিয়োগ-কাস্ট টাইটানিয়াম এবং অ্যালুমিনিয়াম উপাদানগুলির দ্বারা প্রাধান্য পায়: টারবাইন হাউজিং, কাঠামোগত বন্ধনী, অ্যাভিওনিক্স ঘের এবং হাইড্রোলিক ম্যানিফোল্ড। একক ঢালাইয়ের মধ্যে একাধিক মেশিনযুক্ত টুকরা প্রয়োজন এমন সমাবেশগুলিকে একীভূত করার ক্ষমতা একটি প্রধান খরচ এবং ওজন ড্রাইভার। একটি কাঠামোগত বন্ধনী যা পূর্বে পাঁচটি ঢালাই বিশদ সমন্বিত ছিল প্রায়শই অভিন্ন বা উচ্চতর যান্ত্রিক কর্মক্ষমতা সহ একটি বিনিয়োগ ঢালাই হিসাবে পুনরায় ইঞ্জিনিয়ার করা যেতে পারে।
স্বয়ংচালিত এবং বৈদ্যুতিক যানবাহন
স্বয়ংচালিত লাইটওয়েট ঢালাই বিদ্যুতায়নের দ্বারা চালিত দ্রুত পরিবর্তনের মধ্য দিয়ে যাচ্ছে। ব্যাটারি বৈদ্যুতিক যানবাহনের জন্য স্ট্রাকচারাল উপাদানের প্রয়োজন হয় যা ইস্পাতের ব্যাপক জরিমানা ছাড়াই ক্র্যাশ লোড পরিচালনা করে এবং মাল্টি-মেটেরিয়াল চ্যাসিস কৌশলগুলি ক্রমবর্ধমানভাবে স্ট্রাকচারাল নোড হিসাবে বড় অ্যালুমিনিয়াম ডাই কাস্টিংয়ের উপর নির্ভর করে। তথাকথিত গিগাকাস্টিং পদ্ধতি -- সম্পূর্ণ পিছনের আন্ডারবডি অংশগুলিকে একক অ্যালুমিনিয়াম ডাই কাস্টিং হিসাবে তৈরি করা -- উৎপাদন স্কেলে প্রয়োগ করা নির্ভুল কাস্টিং নীতিগুলির একটি সরাসরি সম্প্রসারণ৷ সাব-ফ্রেম নোড, মোটর হাউজিং, হিট এক্সচেঞ্জার এবং সাসপেনশন নাকলগুলি আজ অটোমোটিভের সর্বোচ্চ-ভলিউম লাইটওয়েট নির্ভুল কাস্টিংগুলির মধ্যে রয়েছে।
মেডিকেল এবং ইমপ্লান্টযোগ্য ডিভাইস
টাইটানিয়াম ইনভেস্টমেন্ট কাস্টিং অর্থোপেডিক এবং স্পাইনাল ইমপ্লান্ট উত্পাদন পরিবেশন করে যেখানে জৈব সামঞ্জস্যতা, জারা প্রতিরোধের, এবং সুনির্দিষ্ট মাত্রিক নিয়ন্ত্রণ একই সাথে প্রয়োজন। কাস্ট টাইটানিয়াম খাদ মেরুদণ্ডের খাঁচা, নিতম্ব এবং হাঁটু পুনর্গঠনের উপাদান এবং ট্রমা ফিক্সেশন হার্ডওয়্যারের জন্য ব্যবহৃত হয়। ইমপ্লান্ট ঢালাইয়ে পৃষ্ঠের টেক্সচার ইচ্ছাকৃতভাবে পরিচালিত হয়: রুক্ষ টেক্সচার অসিওইন্টীগ্রেশনকে উৎসাহিত করে, যখন মসৃণ ভারবহন পৃষ্ঠগুলি পরিধানের ধ্বংসাবশেষকে কমিয়ে দেয়।
শিল্প ও শক্তি
পাম্প হাউজিং, ভালভ বডি, কম্প্রেসার উপাদান, এবং শিল্প শক্তি সরঞ্জাম টারবাইন ব্লেড লাইটওয়েট নির্ভুল ঢালাই জন্য একটি ক্রমবর্ধমান অংশ প্রতিনিধিত্ব করে। অ্যাপ্লিকেশানগুলিতে যেখানে ভর হ্রাস সরাসরি শক্তি খরচ কমায় -- পাম্প এবং কম্প্রেসারগুলিতে ঘূর্ণায়মান উপাদানগুলি -- অ্যালুমিনিয়াম এবং ম্যাগনেসিয়াম ঢালাই ধূসর লোহাকে স্থানচ্যুত করে, কার্যক্ষমতা লাভ করে যা তুলনামূলকভাবে স্বল্প উৎপাদন রানের মধ্যে টুলিং বিনিয়োগ পুনরুদ্ধার করে।
গুণমানের নিশ্চয়তা এবং অ-ধ্বংসাত্মক মূল্যায়ন
লাইটওয়েট নির্ভুলতা ঢালাই মধ্যে নির্ভুলতা পরিদর্শন শাসন প্রসারিত. নিরাপত্তা-গুরুত্বপূর্ণ উপাদানগুলির জন্য, নিম্নলিখিত অ-ধ্বংসাত্মক মূল্যায়ন পদ্ধতিগুলি সাধারণত সংগ্রহের ডকুমেন্টেশনে নির্দিষ্ট করা হয়।
এক্স-রে বা কম্পিউটেড টমোগ্রাফি ব্যবহার করে রেডিওগ্রাফিক পরীক্ষা অভ্যন্তরীণ পোরোসিটি, অন্তর্ভুক্তি এবং কোল্ড শাটস প্রকাশ করে। বিশেষ করে CT স্ক্যানিং জটিল ঢালাইয়ের জন্য সোনার মান হয়ে উঠেছে কারণ এটি অভ্যন্তরীণ অবস্থার একটি ত্রিমাত্রিক মানচিত্র তৈরি করে যা জ্যামিতি এবং অখণ্ডতা উভয়ই একই সাথে যাচাই করার জন্য CAD মডেলের সাথে আচ্ছাদিত করা যেতে পারে। ফ্লুরোসেন্ট অনুপ্রবেশকারী পরিদর্শন পৃষ্ঠ-ভাঙ্গা ফাটল এবং ল্যাপ সনাক্ত করে। সিএমএম দ্বারা মাত্রিক যাচাইকরণ জটিল ইন্টারফেসের মাত্রা, ভারবহন বোর এবং মিলন-পৃষ্ঠ সমতলতা নিশ্চিত করে। একই তাপ থেকে ঢেলে যান্ত্রিক পরীক্ষার কুপনগুলি প্রসার্য শক্তি, ফলনের শক্তি, প্রসারণ এবং উপাদানের স্পেসিফিকেশনের কঠোরতা নিশ্চিত করে।
কাস্টিং ইঞ্জিনিয়ারদের জন্য ডিজাইনের বিবেচনা
ধাতু ঢেলে দেওয়ার আগে কার্যকর লাইটওয়েট নির্ভুলতা ঢালাই শুরু হয়। ডিজাইন-ফর-কাস্টিং (DFC) নীতিগুলি জ্যামিতিক সিদ্ধান্তগুলিকে নির্দেশ করে যা নির্ধারণ করে যে একটি উপাদান সহনশীলতার মধ্যে বারবার তৈরি করা যেতে পারে কিনা। অভিন্ন প্রাচীর বিভাগগুলি ডিফারেনশিয়াল দৃঢ়ীকরণ এবং হট স্পটগুলিকে বাধা দেয় যা সঙ্কুচিত পোরোসিটি তৈরি করে। উল্লম্ব পৃষ্ঠের 1 থেকে 3 ডিগ্রির খসড়া কোণগুলি ডাইস থেকে পরিষ্কার নির্গমনের অনুমতি দেয়। ছেদ করা দেয়ালে উদার ফিললেটগুলি দৃঢ়ীকরণ এবং পরিষেবার সময় চাপ বিতরণ করে। লাইটওয়েট স্ট্রাকচারে দৃঢ়তা অর্জনের জন্য সামগ্রিক প্রাচীরের বেধ বাড়ানোর চেয়ে পাঁজরগুলি আরও দক্ষ।
টপোলজি অপ্টিমাইজেশান সফ্টওয়্যার, এখন ব্যাপকভাবে কাস্টিং ডিজাইন ওয়ার্কফ্লোতে একত্রিত, জৈব ন্যূনতম ভরের জ্যামিতি তৈরি করে যা শুধুমাত্র ধাতুকে নির্দেশ করে যেখানে কাঠামোগত প্রয়োজন রয়েছে। এই অপ্টিমাইজ করা জ্যামিতিগুলি, শুধুমাত্র সংযোজন উত্পাদনের ক্ষেত্রেই সম্ভব, সিরামিক শেল প্রযুক্তির অগ্রগতির জন্য এবং টপোলজি অপ্টিমাইজেশান আউটপুট থেকে সরাসরি উত্পন্ন 3D-প্রিন্টেড মোমের নিদর্শনগুলির ব্যবহারের জন্য বিনিয়োগ কাস্টিংয়ের মাধ্যমে ক্রমবর্ধমানভাবে উপলব্ধি করা হচ্ছে।
ক্ষেত্রের উদীয়মান উন্নয়ন
বেশ কিছু প্রযুক্তিগত দিক সক্রিয়ভাবে লাইটওয়েট নির্ভুলতা ঢালাইয়ের সীমানা প্রসারিত করছে। বাইন্ডার জেট স্যান্ড প্রিন্টিং এবং স্টেরিওলিথোগ্রাফি-ভিত্তিক সিরামিক ছাঁচ প্রিন্টিং সম্পূর্ণরূপে প্রোটোটাইপ এবং কম-ভলিউম উত্পাদনের জন্য প্যাটার্ন টুলিংকে বাদ দিচ্ছে, সপ্তাহ থেকে দিন পর্যন্ত বিকাশের সময়রেখা সংকুচিত করছে। আধা-কঠিন অ্যালুমিনিয়াম প্রক্রিয়াকরণ উচ্চ-অখণ্ড কাঠামোগত অংশগুলিতে প্রয়োগ করা উচ্চ-ভলিউম স্বয়ংচালিত উত্পাদনে প্রবেশ করছে। ঐতিহাসিক ত্রুটি ডেটার উপর প্রশিক্ষিত মেশিন লার্নিং মডেলের সাথে মিলিত ডাই-এ এমবেডেড সেন্সর ব্যবহার করে রিয়েল-টাইম প্রক্রিয়া পর্যবেক্ষণ, ফিল, দৃঢ়করণ এবং শীতল করার ক্লোজড-লুপ নিয়ন্ত্রণ সক্ষম করে -- স্ক্র্যাপের হার হ্রাস করে এবং কঠোর প্রক্রিয়া উইন্ডো সক্ষম করে। অবশেষে, নতুন অ্যালুমিনিয়াম-লিথিয়াম এবং অ্যালুমিনিয়াম-স্ক্যান্ডিয়াম অ্যালয় সিস্টেমগুলি যান্ত্রিক বৈশিষ্ট্যগুলি বজায় রাখার বা উন্নত করার সময় প্রচলিত অ্যালুমিনিয়াম অ্যালয়গুলির তুলনায় 5 থেকে 10 শতাংশ ঘনত্ব হ্রাসের প্রস্তাব দেয়, যা ঢালাই মহাকাশ কাঠামোর জন্য আরও ওজন হ্রাসের সুযোগ খুলে দেয়।
খরচ ড্রাইভার এবং অর্থনৈতিক বিবেচনা
হালকা ওজনের নির্ভুলতা ঢালাই সাধারণ জ্যামিতিগুলির জন্য প্রচলিত ঢালাই বা বানোয়াটের তুলনায় উচ্চ ইউনিট টুলিং খরচ বহন করে, কিন্তু অর্থনীতি মাঝারি থেকে উচ্চ আয়তনে এবং যখন মালিকানার মোট খরচ মূল্যায়ন করা হয় তখন বাধ্যতামূলক হয়ে ওঠে। ঢালাই-পরবর্তী যন্ত্রাংশ হ্রাস করা হলে উৎপাদন শ্রম এবং কাটার সরঞ্জামের খরচ কম হয়। অংশ একত্রীকরণ সমাবেশ সময়, ফাস্টেনার গণনা, এবং পরিদর্শন বোঝা হ্রাস করে। মহাকাশের ওজন হ্রাস কয়েক দশকে পরিমাপ করা পরিষেবা জীবনের উপর সরাসরি জ্বালানী সাশ্রয়কে অনুবাদ করে। বৈদ্যুতিক যানবাহনে, ভর হ্রাস ব্যাটারির আকারকে প্রসারিত করে বা গাড়ির জীবনকাল জুড়ে খরচের প্রভাব সহ ব্যাটারির আকার কমানোর অনুমতি দেয়।
ব্রেক-ইভেন ভলিউম যেখানে নির্ভুল কাস্টিং টুলিং বিনিয়োগ পুনরুদ্ধার করা হয় তা প্রক্রিয়া এবং অংশ জটিলতার দ্বারা পরিবর্তিত হয়। অ্যালুমিনিয়াম এরোস্পেস যন্ত্রাংশের জন্য বিনিয়োগ কাস্টিং টুলিং সাধারণত কয়েকশো অংশের বেশি পুনরুদ্ধার করা হয়। স্বয়ংচালিত অ্যাপ্লিকেশনের জন্য অ্যালুমিনিয়াম ডাই কাস্টিং টুলিং অর্থনৈতিকভাবে ন্যায্য হয় বার্ষিক ভলিউম থেকে কয়েক হাজার অংশের উপরে, ডাই খরচের উপর নির্ভর করে।
একটি লাইটওয়েট যথার্থ কাস্টিং অংশীদার নির্বাচন করা
ঢালাই সরবরাহকারীদের মধ্যে সক্ষমতার ব্যবধান উল্লেখযোগ্য। প্রকৃত লাইটওয়েট নির্ভুলতা ঢালাইয়ের জন্য সজ্জিত একটি ফাউন্ড্রি প্রতিক্রিয়াশীল অ্যালয়গুলির অক্সিডেশন রোধ করতে নিয়ন্ত্রিত বায়ুমণ্ডলীয় গলন বজায় রাখে, মাত্রাগত বৈধতার জন্য ক্যালিব্রেটেড সিএমএম সরঞ্জাম, গুরুত্বপূর্ণ অংশগুলির অভ্যন্তরীণ পরিদর্শনের জন্য সিটি স্ক্যানিং ক্ষমতা এবং নির্দিষ্ট অ্যালয় পরিবারের জন্য নথিভুক্ত ধাতুবিদ্যা দক্ষতা। সার্টিফিকেশন যেমন মহাকাশের জন্য AS9100, চিকিৎসা ডিভাইসের জন্য ISO 13485, এবং স্বয়ংচালিত জন্য IATF 16949 হল সুনির্দিষ্টভাবে নির্দিষ্টকরণের মধ্যে নির্ভুল কাস্টিং তৈরি করার জন্য প্রয়োজনীয় অন্তর্নিহিত প্রক্রিয়া শৃঙ্খলার জন্য নির্ভরযোগ্য প্রক্সি।
প্রাথমিক সরবরাহকারীর সম্পৃক্ততা -- শুধুমাত্র উদ্ধৃতি পর্যায়ের পরিবর্তে উপাদান ডিজাইনের সময় ফাউন্ড্রি জড়িত -- ধারাবাহিকভাবে ভাল ফলাফল তৈরি করে। ফাউন্ড্রি ইঞ্জিনিয়াররা ডিজাইনের বৈশিষ্ট্যগুলি সনাক্ত করতে পারে যা টুলিং প্রতিশ্রুতিবদ্ধ হওয়ার আগে কাস্টিংকে জটিল বা আপোস করে, এবং জ্যামিতি পরিবর্তনের পরামর্শ দিতে পারে যা ফলন, মাত্রিক সামঞ্জস্যতা এবং শেষ পর্যন্ত খরচ উন্নত করার সময় ডিজাইনের অভিপ্রায় রক্ষা করে৷