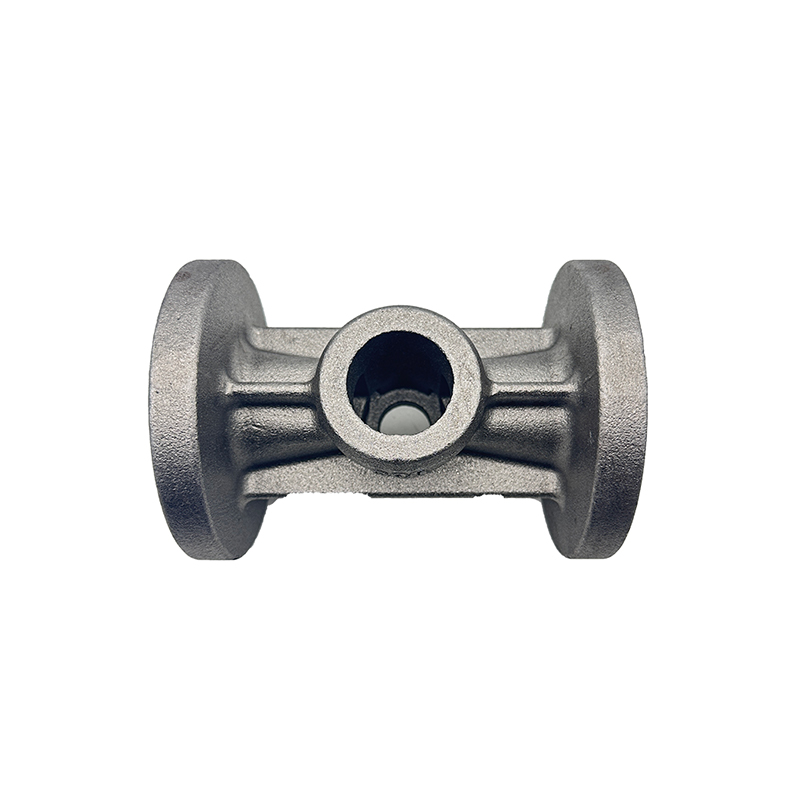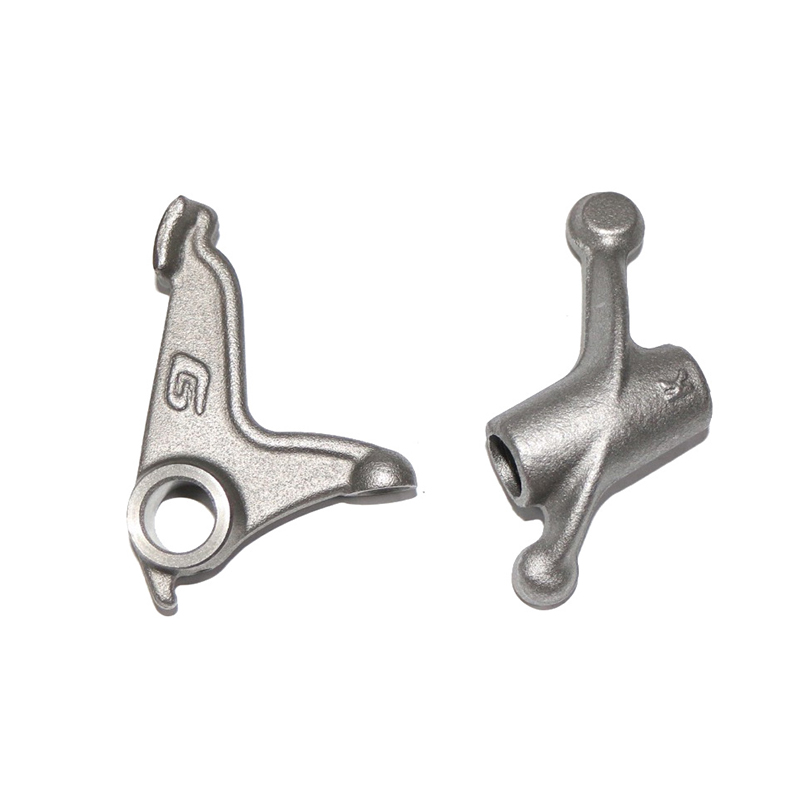
A ডাই ঢালাই তাপ সিঙ্ক হল একটি তাপ ব্যবস্থাপনা উপাদান যা গলিত ধাতু-সবচেয়ে সাধারণত অ্যালুমিনিয়াম খাদ-কে উচ্চ চাপে নির্ভুল-ইঞ্জিনিয়ারযুক্ত ইস্পাত ছাঁচে ইনজেকশন দিয়ে উত্পাদিত হয়। ছাঁচটি সমাপ্ত অংশের প্রতিটি জ্যামিতিক বৈশিষ্ট্যকে সংজ্ঞায়িত করে: বেস, ফিন অ্যারে, মাউন্টিং বস, এবং যেকোন সমন্বিত কাঠামোগত বা বৈদ্যুতিক বৈশিষ্ট্য। একবার ধাতু শক্ত হয়ে গেলে এবং ছাঁচটি খোলে, ফলস্বরূপ তাপ সিঙ্কটি জ্যামিতিকভাবে তার চূড়ান্ত আকারের কাছাকাছি থাকে, ব্যবহারের আগে সামান্য বা কোন মাধ্যমিক যন্ত্রের প্রয়োজন হয় না।
তাপ উৎপন্নকারী উপাদান—একটি পাওয়ার ট্রানজিস্টর, সিপিইউ, এলইডি মডিউল বা মোটর কন্ট্রোলার—এবং সেই শক্তিকে আশেপাশের বাতাসে বা শীতল তরলে ছড়িয়ে দিয়ে তাপ শক্তিকে দূরে সরিয়ে সাধারণ কাজ করে তাপ ডুবে যায়। একটি ডাই কাস্টিং হিট সিঙ্ক এটির ধাতব খাদের অন্তর্নিহিত তাপ পরিবাহিতা এবং এর পাখনা কাঠামোর দ্বারা তৈরি বৃহৎ পৃষ্ঠ এলাকার মাধ্যমে এটি অর্জন করে, যা উপাদান এবং পরিবেষ্টিত শীতল মাধ্যমের মধ্যে যোগাযোগকে সর্বাধিক করে তোলে।
ডাই কাস্টিং হল হিট সিঙ্ক তৈরির জন্য ব্যবহৃত বিভিন্ন উত্পাদন পদ্ধতির মধ্যে একটি—অন্যগুলির মধ্যে রয়েছে এক্সট্রুশন, স্কাইভিং, ফোরজিং এবং বন্ডেড-ফিন নির্মাণ—কিন্তু উচ্চ আয়তনে জটিল ত্রিমাত্রিক জ্যামিতি তৈরি করার ক্ষমতা এবং চমৎকার আংশিক-টু-অংশ সামঞ্জস্যের কারণে এটি একটি স্বতন্ত্র অবস্থান দখল করে। যেখানে এক্সট্রুশন অভিন্ন দ্বি-মাত্রিক ক্রস-সেকশনের মধ্যে সীমাবদ্ধ, সেখানে ডাই কাস্টিং পাখনা তৈরি করতে পারে যা উচ্চতা, পিচ এবং অভিযোজন একক উপাদানে পরিবর্তিত হয়, মাউন্টিং বন্ধনী এবং অভ্যন্তরীণ চ্যানেলগুলিকে একীভূত করে এবং আন্ডারকাট এবং ফাঁপা বৈশিষ্ট্যগুলিকে মিটমাট করে যা এক্সট্রুড করা অসম্ভব।
হিট সিঙ্কের জন্য ডাই কাস্টিং প্রক্রিয়া
ডাই কাস্টিং কীভাবে কাজ করে তা বোঝা এইভাবে উত্পাদিত তাপ সিঙ্কের ক্ষমতা এবং সীমাবদ্ধতা উভয়ই ব্যাখ্যা করতে সহায়তা করে। প্রক্রিয়াটি বেশ কয়েকটি সু-সংজ্ঞায়িত পর্যায়ে উদ্ভাসিত হয়।
ছাঁচ নকশা এবং প্রস্তুতি
যে কোনো ডাই কাস্টিং হিট সিঙ্কের ভিত্তি হল স্টিলের ছাঁচ, যাকে ডাইও বলা হয়। এটি দুটি অংশ নিয়ে গঠিত: কভার ডাই অর্ধেক , যা উপাদানের একটি মুখ গঠন করে, এবং ইজেক্টর ডাই অর্ধেক , যা অন্যটি গঠন করে এবং এতে ইজেক্টর পিন রয়েছে যা শক্ত করার পরে সমাপ্ত ঢালাইকে ধাক্কা দিতে ব্যবহৃত হয়। যে লাইনে দুটি অর্ধেক মিলিত হয় সেটিকে বিভাজন রেখা বলা হয় এবং এর অবস্থানটি টুল ডিজাইনারকে অবশ্যই সাবধানে বেছে নিতে হবে যাতে নিশ্চিত করা যায় যে সমাপ্ত ঢালাই কভারের অর্ধেক থেকে পরিষ্কারভাবে স্লাইড করে এবং ছাঁচটি খোলার সময় ইজেক্টর অর্ধেকের মধ্যে থাকে।
ডাই নিজেই সাধারণত শক্ত H13 বা অনুরূপ টুল স্টিল থেকে তৈরি করা হয় যা হাজার হাজার উচ্চ-চাপ, উচ্চ-তাপমাত্রা ইনজেকশন চক্র সহ্য করতে সক্ষম। অনেক পাতলা পাখনা, কাছাকাছি সহনশীলতা এবং সমন্বিত বৈশিষ্ট্য সহ একটি জটিল হিট সিঙ্কের জন্য একটি ডাই ডিজাইন করা একটি উল্লেখযোগ্য ইঞ্জিনিয়ারিং উদ্যোগ। ডাই ডিজাইনে অবশ্যই ধাতব প্রবাহের পথ, ডাই-এর মধ্যে কুলিং চ্যানেলের অবস্থান, গেট এবং রানার অবস্থান এবং ইনজেকশনের সময় আটকে থাকা বাতাসকে পালানোর জন্য ভেন্টিং ব্যবস্থার জন্য দায়ী করা উচিত।
ধাতু গলানো এবং ইনজেকশন
একবার ডাই প্রস্তুত করা হয় এবং উচ্চ হাইড্রোলিক চাপে ক্ল্যাম্প করা হলে, গলিত অ্যালুমিনিয়াম খাদ- যা সাধারণত 620 °C এবং 700 °C এর মধ্যে তাপমাত্রায় ধারণ করে অ্যালয়ের উপর নির্ভর করে-কে প্রায় 10 থেকে 175 MPa (1,50,50,50,50) এর জন্য চাপে ডাই ক্যাভিটিতে ইনজেকশন দেওয়া হয়। এই উচ্চ ইনজেকশন চাপ গলিত ধাতুকে পাতলা পাখনা এবং ছোট বৈশিষ্ট্য সহ ডাই ক্যাভিটির প্রতিটি খুঁটিনাটি পূরণ করতে বাধ্য করে, এটি শক্ত হওয়ার আগে।
হিট সিঙ্ক উৎপাদনের সাথে প্রাসঙ্গিক ডাই কাস্টিং প্রক্রিয়ার দুটি প্রধান রূপ রয়েছে:
- হট চেম্বার ডাই কাস্টিং: ইনজেকশন প্রক্রিয়া গলিত ধাতব জলাধারে নিমজ্জিত হয়। এই পদ্ধতিটি দ্রুততর এবং দস্তার মতো নিম্ন-গলিত-বিন্দু সংকর ধাতুগুলির জন্য উপযুক্ত। এটি অ্যালুমিনিয়ামের জন্য উপযুক্ত নয়, যা নিমজ্জিত উপাদানগুলিকে ক্ষতিগ্রস্ত করবে।
- কোল্ড চেম্বার ডাই কাস্টিং: অ্যালুমিনিয়াম এবং অন্যান্য উচ্চ-গলিত সংকর ধাতুগুলির জন্য ব্যবহৃত হয়। প্রতিটি শটের জন্য গলিত ধাতু আলাদাভাবে ইনজেকশন চেম্বারে ঢেলে দেওয়া হয়। যদিও হট চেম্বারের তুলনায় কিছুটা ধীর, এটি অ্যালুমিনিয়াম ডাই কাস্টিংয়ের জন্য প্রয়োজনীয় উচ্চ চাপ অর্জন করে এবং এটি অ্যালুমিনিয়াম তাপ সিঙ্কের জন্য আদর্শ প্রক্রিয়া।
সলিডিফিকেশন, ইজেকশন এবং ট্রিমিং
ইনজেকশনের পরে, ধাতুটি দ্রুত শক্ত হয়ে যায় - সেকেন্ডের মধ্যে - কারণ এটি শীতল ইস্পাত ডাইতে তাপ স্থানান্তর করে। তারপর ডাইটি খোলা হয় এবং ইজেক্টর পিন প্লেট একই সাথে সমস্ত ইজেক্টর পিনকে সমান শক্তিতে চালিত করে, বিকৃতি ছাড়াই ইজেক্টর অর্ধেক থেকে পরিষ্কারভাবে কাস্টিংকে ঠেলে দেয়। সাবধানে ইজেক্টর পিন স্থাপন অপরিহার্য: অনুপযুক্তভাবে অবস্থান করা পিনগুলি তাপ সিঙ্কের পৃষ্ঠে সাক্ষী চিহ্ন রেখে যেতে পারে বা স্থানীয় চাপ সৃষ্টি করতে পারে যা ইজেকশনের সময় পাতলা পাখনাগুলিকে বিকৃত করে।
বের হওয়া অংশটি এখনও স্প্রু (ইনজেকশন গেটে শক্ত ধাতু), রানার এবং ভেন্টিং সিস্টেম থেকে যে কোনো ওভারফ্লো উপাদান বহন করে। হিট সিঙ্ক যেকোন সেকেন্ডারি অপারেশনে চলে যাওয়ার আগে এগুলি ছাঁটাই করে-হয় একটি ডেডিকেটেড ট্রিম প্রেসে বা হাত দিয়ে মুছে ফেলা হয়। কিছু ফ্ল্যাশ (পার্টিং লাইনে ধাতুর পাতলা পাখনা) অপসারণের প্রয়োজন হতে পারে।
সেকেন্ডারি অপারেশন
অ্যাপ্লিকেশানের প্রয়োজনীয়তার উপর নির্ভর করে, ডাই কাস্ট হিট সিঙ্কগুলি গুরুতর মাত্রাগুলিতে কঠোর সহনশীলতা অর্জনের জন্য সেকেন্ডারি মেশিনিং অপারেশনের মধ্য দিয়ে যেতে পারে - যেমন মাউন্টিং পৃষ্ঠের সমতলতা যা ইলেকট্রনিক উপাদানের সাথে যোগাযোগ করে - যা-কাস্ট অবস্থায় নির্ভরযোগ্যভাবে রাখা যায় না। তুরপুন, লঘুপাত, এবং মিলিং সাধারণ সেকেন্ডারি অপারেশন। উচ্চ-ভলিউম উৎপাদনে, এই সেকেন্ডারি ধাপগুলি প্রায়ই সিএনসি মেশিনিং সেন্টারে ডাই কাস্টিং সেলের সাথে সামঞ্জস্য রেখে, চক্রের সময়কে সংক্ষিপ্ত রেখে সঞ্চালিত হয়।
ডাই কাস্টিং হিট সিঙ্কে ব্যবহৃত উপকরণ
ডাই কাস্টিং হিট সিঙ্ক ডিজাইনে অ্যালোয়ের পছন্দ হল সবচেয়ে ফলপ্রসূ সিদ্ধান্তগুলির মধ্যে একটি, কারণ এটি সরাসরি তাপ পরিবাহিতা, কাস্টবিলিটি, যান্ত্রিক শক্তি এবং ওজন নিয়ন্ত্রণ করে।
অ্যালুমিনিয়াম খাদs: প্রভাবশালী পছন্দ
অ্যালুমিনিয়াম অ্যালয়গুলি ডাই কাস্ট হিট সিঙ্কগুলির বেশিরভাগের জন্য দায়ী, কারণগুলির সংমিশ্রণে: অ্যালুমিনিয়ামের অন্তর্নিহিত তাপ পরিবাহিতা, এর কম ঘনত্ব (মোটামুটি স্টিলের এক-তৃতীয়াংশ), এর প্রাকৃতিক অক্সাইড স্তর যা ক্ষয় প্রতিরোধ করে, বাণিজ্যিকভাবে অর্জনযোগ্য তাপমাত্রায় এটির চমৎকার castability এবং এটির সাইকেলটি পুনরুদ্ধারযোগ্যতা। ডাই কাস্ট হিট সিঙ্কের জন্য সাধারণত নির্দিষ্ট করা দুটি অ্যালুমিনিয়াম অ্যালয় হল:
| Alloy | তাপ পরিবাহিতা | মূল বৈশিষ্ট্য | জন্য সেরা উপযুক্ত |
|---|---|---|---|
| A380 | ~96 W/m·K | সাধারণ উদ্দেশ্য ডাই ঢালাই খাদ; চমৎকার তরলতা, মাত্রিক স্থায়িত্ব, এবং machinability; ভাল জারা প্রতিরোধের; অ্যানোডাইজিং এবং পাউডার আবরণ গ্রহণ করে | কনজিউমার ইলেকট্রনিক্স, LED হাউজিং, স্বয়ংচালিত উপাদান, টেলিযোগাযোগ সরঞ্জাম |
| ADC12 (A383) | ~92–96 W/m·K | উচ্চ সিলিকন সামগ্রী পাতলা দেয়ালযুক্ত এবং জটিল জ্যামিতির জন্য উচ্চতর তরলতা দেয়; A380 এর তুলনায় সামান্য কম যান্ত্রিক শক্তি; জাপানি এবং এশিয়ান সাপ্লাই চেইনে জনপ্রিয় | জটিল পাতলা-প্রাচীর তাপ সিঙ্ক, ভোক্তা ইলেকট্রনিক্স, কম্পিউটার পেরিফেরিয়াল |
| A356/A357 | ~151–160 W/m·K | A380 এর তুলনায় উল্লেখযোগ্যভাবে উচ্চ তাপ পরিবাহিতা; উচ্চ-চাপ ডাই কাস্টিংয়ের পরিবর্তে নিম্ন-চাপ বা মাধ্যাকর্ষণ ঢালাই প্রয়োজন; তাপ-চিকিত্সাযোগ্য | উচ্চ কর্মক্ষমতা তাপ অ্যাপ্লিকেশন যেখানে পরিবাহিতা অগ্রাধিকার |
| দস্তা খাদ (জামাক) | ~110 W/m·K | অ্যালুমিনিয়ামের চেয়ে উচ্চ ঘনত্ব; খুব ভাল পৃষ্ঠ ফিনিস এবং মাত্রিক নির্ভুলতা; নিম্ন গলনাঙ্ক স্যুট গরম চেম্বার ডাই ঢালাই; অ্যালুমিনিয়াম সমতুল্য তুলনায় ভারী | ছোট, অত্যন্ত বিস্তারিত উপাদান; অ্যাপ্লিকেশন যেখানে ওজন কম গুরুত্বপূর্ণ |
এটি অ্যালুমিনিয়াম ডাই কাস্টিং অ্যালয়গুলিতে একটি অন্তর্নিহিত ট্রেড-অফ লক্ষ্য করার মতো: সিলিকন সামগ্রী যা A380 এবং ADC12-কে তাদের চমৎকার castability এবং তরলতা দেয়, এছাড়াও পেটা বা মাধ্যাকর্ষণ-কাস্ট অ্যালয়গুলির তুলনায় তাদের তাপ পরিবাহিতা হ্রাস করে। বিশুদ্ধ অ্যালুমিনিয়ামের তাপ পরিবাহিতা প্রায় 237 W/m·K; ডাই কাস্টিং অ্যালয় A380 প্রায় 96 W/m·K অর্জন করে। যেসব ইঞ্জিনিয়ারদের উচ্চ পরিবাহিতা প্রয়োজন তারা মাঝে মাঝে নিম্ন-চাপ ডাই কাস্টিং বা গ্র্যাভিটি ঢালাই দ্বারা উত্পাদিত A356.0 নির্দিষ্ট করে, উচ্চতর তাপীয় কর্মক্ষমতার বিনিময়ে একটি ধীর এবং কিছুটা বেশি ব্যয়বহুল প্রক্রিয়া গ্রহণ করে।
উদীয়মান উপকরণ
চলমান উপকরণ গবেষণা তাপ সিঙ্ক ডিজাইনারদের জন্য উপলব্ধ বিকল্পগুলি প্রসারিত করছে। সিরামিক কণা বা কার্বন ফাইবার সমন্বিত যৌগিক উপকরণগুলি এমন অ্যাপ্লিকেশনগুলির জন্য তদন্ত করা হচ্ছে যেগুলির জন্য উচ্চ তাপ পরিবাহিতা এবং কম ওজন উভয়ই প্রয়োজন যা স্ট্যান্ডার্ড অ্যালুমিনিয়াম অ্যালয়গুলি সরবরাহ করতে পারে। গ্রাফিন-বর্ধিত ন্যানো কম্পোজিটগুলি একটি দীর্ঘমেয়াদী গবেষণার দিক নির্দেশ করে, যদি তাপ পরিবাহিতাতে নাটকীয় উন্নতির সম্ভাবনা থাকে যদি সেগুলিকে সফলভাবে বাণিজ্যিকভাবে স্কেলযোগ্য ডাই কাস্টিং প্রক্রিয়াগুলিতে একত্রিত করা যায়।
ডাই কাস্টিং হিট সিঙ্ক জন্য ডিজাইন বিবেচনা
ডাই কাস্টিংয়ের জ্যামিতিক স্বাধীনতা এক্সট্রুশনের তুলনায় যথেষ্ট, তবে এটি সীমাহীন নয়। ডাই কাস্টিংয়ের জন্য কার্যকর হিট সিঙ্ক ডিজাইনের জন্য তাপীয় কার্যকারিতা, উত্পাদনযোগ্যতা এবং যান্ত্রিক অখণ্ডতার যত্ন সহকারে বিবেচনা করা প্রয়োজন।
ফিন জ্যামিতি এবং ঘনত্ব
পাখনা হল প্রাথমিক প্রক্রিয়া যার দ্বারা একটি তাপ সিঙ্ক তার কার্যকর পৃষ্ঠের ক্ষেত্রফল বৃদ্ধি করে। একটি ডাই কাস্ট হিট সিঙ্কে, পাখনাগুলি একাধিক দিকে ভিত্তিক হতে পারে, অংশ জুড়ে উচ্চতা এবং বেধে বৈচিত্র্যময় এবং পিন, সোজা, ক্রস-কাট বা রেডিয়াল কনফিগারেশনে সাজানো যেতে পারে যা বের করা অসম্ভব। মূল জ্যামিতিক পরামিতি অন্তর্ভুক্ত:
- পাখনার উচ্চতা: লম্বা পাখনাগুলি পৃষ্ঠের ক্ষেত্রফল বাড়ায় কিন্তু ডাই ক্যাভিটির গভীরতাও বাড়ায়, যা গলিত ধাতু দিয়ে পাতলা পাখনা পূরণ করাকে আরও চ্যালেঞ্জিং করে তোলে এবং কোল্ড শাট (অসম্পূর্ণ ফিল) বা পোরোসিটির ঝুঁকি বাড়ায়।
- পাখনার বেধ: পাতলা পাখনাগুলি প্রতি ইউনিট প্রস্থে (উচ্চ পাখনার ঘনত্ব) আরও বেশি পাখনা প্রদান করে এবং এইভাবে বৃহত্তর পৃষ্ঠের ক্ষেত্রফল, তবে ব্যবহারিক নিম্ন সীমা রয়েছে-সাধারণত অ্যালুমিনিয়াম ডাই ঢালাইয়ের জন্য প্রায় 1.0-1.5 মিমি-যার নীচে নির্ভরযোগ্য ফিলিং নিশ্চিত করা যায় না।
- ফিন পিচ (স্পেসিং): কাছাকাছি-পিচযুক্ত পাখনাগুলি পৃষ্ঠের ক্ষেত্রফল বাড়ায় কিন্তু পাখনার মধ্যে বায়ুপ্রবাহকে সীমাবদ্ধ করে, সম্ভাব্যভাবে সংবহনশীল তাপ স্থানান্তর হ্রাস করে। সর্বোত্তম পিচ নির্ভর করে শীতল হওয়া প্রাকৃতিক সংবহন বা জোরপূর্বক বায়ুপ্রবাহ এবং সেই বায়ুপ্রবাহের বেগের উপর।
- পাখনার আকৃতি: পিনের পাখনা (নলাকার বা বর্গাকার পোস্ট) সরাসরি মাউন্ট করা ফ্যান থেকে বায়ুপ্রবাহের প্রভাবে ভাল কাজ করে। সোজা সমান্তরাল পাখনাগুলি যখন তাদের দৈর্ঘ্য বরাবর বায়ুপ্রবাহ প্রবাহিত হয় তখন তারা সর্বোত্তম কার্য সম্পাদন করে। বৃত্তাকার এলইডি হিট সিঙ্কগুলিতে রেডিয়াল ফিনের ব্যবস্থা সাধারণ যেখানে প্রাকৃতিক পরিচলন প্রাধান্য পায়।
বেস বেধ এবং সমতলতা
হিট সিঙ্কের বেস প্লেট—যে কঠিন অংশটি তাপ-উৎপাদনকারী উপাদানের সঙ্গে যোগাযোগ করে—সেটা অবশ্যই যথেষ্ট পুরু হতে হবে যাতে কন্টাক্ট পয়েন্ট থেকে পূর্ণ ফিন অ্যারে জুড়ে তাপ ছড়িয়ে পড়ে, তবে এতটা পুরু নয় যে এটি অপ্রয়োজনীয় ওজন এবং উপাদান খরচ যোগ করে। বেস বেধ নির্ধারিত হয় তাপীয় স্প্রেডিং প্রতিরোধের প্রয়োজনীয়তা এবং ডাই কাস্টিং প্রক্রিয়ার সময় এবং পরিষেবার সময় ওয়ার্পিং প্রতিরোধ করার জন্য প্রয়োজনীয় দৃঢ়তার দ্বারা। ভিত্তি পৃষ্ঠের সমতলতা গুরুত্বপূর্ণ: এমনকি তাপের উত্স এবং তাপ সিঙ্কের মধ্যে ছোট ফাঁকগুলি উল্লেখযোগ্য অতিরিক্ত তাপ প্রতিরোধের পরিচয় দেয়। ঢালাইয়ের পরে মাউন্টিং পৃষ্ঠের CNC মেশিনিং প্রায়শই 0.05-0.1 মিমি এর মধ্যে সমতলতা নিশ্চিত করার জন্য নির্দিষ্ট করা হয়।
খসড়া কোণ
ড্রাফ্ট অ্যাঙ্গেল-ডাই ক্যাভিটির সমস্ত উল্লম্ব পৃষ্ঠে প্রয়োগ করা সামান্য টেপার-ডাই কাস্টিং প্রক্রিয়ার একটি মৌলিক প্রয়োজন। ড্রাফ্ট ছাড়া, ঢালাইটি ডাই ওয়ালগুলিতে লক হয়ে যাবে কারণ এটি শক্ত হয়ে যায় এবং সংকুচিত হয়, যার ফলে ইজেকশন অসম্ভব হয়ে পড়ে বা অংশটি ছিঁড়ে যায়। অ্যালুমিনিয়াম ডাই কাস্টিংয়ের জন্য স্ট্যান্ডার্ড ড্রাফ্ট অ্যাঙ্গেলগুলি সাধারণত বাহ্যিক পৃষ্ঠের জন্য 0.5° থেকে 2° এবং অভ্যন্তরীণ পৃষ্ঠের (কোর) জন্য 1° থেকে 3° হয়। হিট সিঙ্ক ফিনের জন্য, ড্রাফ্ট অ্যাঙ্গেল বলতে বোঝায় যে পাখনাগুলি তাদের গোড়ার দিক থেকে কিছুটা মোটা, যা যে কোনও ক্ষেত্রেই কাঠামোগতভাবে উপকারী।
প্রাচীর বেধ অভিন্নতা
প্রাচীরের বেধে আকস্মিক পরিবর্তন অসম দৃঢ়করণের হার সৃষ্টি করে, যা ঢালাইয়ে ছিদ্র, সঙ্কুচিত শূন্যতা এবং অবশিষ্ট চাপের কারণ হতে পারে। ডিজাইনারদের লক্ষ্য থাকে পুরো অংশ জুড়ে যতটা সম্ভব সমান প্রাচীর বেধ করা, বেধের পরিবর্তনের সময় উদার রেডিআই ব্যবহার করা এবং বিচ্ছিন্ন পুরু অংশগুলি এড়ানো (যেগুলি দৃঢ় হতে শেষ এবং এইভাবে সঙ্কুচিত হওয়ার প্রবণতা)। হিট সিঙ্কের জন্য, এর মানে ফিন-টু-বেস জংশন এবং যেকোনো ইন্টিগ্রেটেড বস বা মাউন্টিং প্যাড সাবধানে ব্যাসার্ধ করা উচিত।
বিভাজন লাইন এবং ইজেক্টর পিন বসানো
বিভাজন লাইনের অবস্থান সমাপ্ত হিট সিঙ্কের চেহারা এবং এর মাত্রিক নির্ভুলতা উভয়কেই প্রভাবিত করে। বিভাজন লাইনে ফ্ল্যাশ এবং সাক্ষী চিহ্নগুলি অনিবার্য, এবং কার্যকরী পৃষ্ঠের উপর প্রভাব কমানোর জন্য তাদের অবস্থান নির্বাচন করা উচিত। হিট সিঙ্ক পৃষ্ঠে ইজেক্টর পিনের চিহ্নগুলি একইভাবে অনিবার্য, এবং তাদের অবস্থান অবশ্যই পরিকল্পিত হতে হবে যাতে তারা উপাদান মাউন্টিং পৃষ্ঠ বা চূড়ান্ত পণ্যে দৃশ্যমান হবে এমন কোনও পৃষ্ঠকে প্রভাবিত না করে।
ডাই কাস্টিং হিট সিঙ্কের জন্য সারফেস ট্রিটমেন্ট
যেমন-কাস্ট অ্যালুমিনিয়াম পৃষ্ঠগুলি কার্যকরী তবে পৃষ্ঠের চিকিত্সা বিকল্পগুলির একটি পরিসরের মাধ্যমে তাপ কর্মক্ষমতা এবং স্থায়িত্ব উভয় ক্ষেত্রেই উন্নত করা যেতে পারে।
অ্যানোডাইজিং
অ্যানোডাইজিং is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
দ্রষ্টব্য: স্ট্যান্ডার্ড A380 অ্যালুমিনিয়াম খাদ উচ্চ সিলিকন এবং তামার সামগ্রীর কারণে অ্যানোডাইজিংয়ের জন্য আদর্শ নয়, যা একটি অসম, গাঢ়, বা মটলযুক্ত অ্যানোডাইজড ফিনিস তৈরি করে। উচ্চ-মানের অ্যানোডাইজড চেহারা প্রয়োজন এমন অ্যাপ্লিকেশনগুলির জন্য, একটি নিম্ন-সিলিকন খাদ যেমন A360 বা ADC1 নির্দিষ্ট করা উচিত।
পাউডার আবরণ
পাউডার আবরণ একটি শুষ্ক পলিমার পাউডার ইলেক্ট্রোস্ট্যাটিকভাবে তাপ সিঙ্ক পৃষ্ঠে প্রয়োগ করে, যা তারপর একটি টেকসই, অভিন্ন ফিল্ম তৈরি করার জন্য একটি চুলায় নিরাময় করা হয়। এটি ভাল জারা সুরক্ষা প্রদান করে এবং বিস্তৃত রঙের অনুমতি দেয়। অ্যানোডাইজিং-এর মতো, পলিমার আবরণের তাপ পরিবাহিতা কম থাকে, তাই তাপীয়ভাবে সমালোচনামূলক পৃষ্ঠগুলিতে এর পুরুত্ব কম করা উচিত (সাধারণত 60-100 µm)। পাউডার আবরণ A380 এবং অন্যান্য বেশিরভাগ অ্যালুমিনিয়াম ডাই কাস্টিং অ্যালোয়ের সাথে সামঞ্জস্যপূর্ণ।
শট ব্লাস্টিং এবং টাম্বলিং
শট ব্লাস্টিং বা পুঁতি ব্লাস্টিং অ্যাজ-কাস্ট পৃষ্ঠের অবশিষ্টাংশ ফ্ল্যাশ অপসারণ করে, পৃষ্ঠের অভিন্নতা উন্নত করে এবং পৃষ্ঠের রুক্ষতা বৃদ্ধি করে - যা তাপ স্থানান্তরের জন্য কার্যকর পৃষ্ঠের ক্ষেত্রফলকে সামান্য বৃদ্ধি করে। টাম্বলিং ব্যাচগুলিতে প্রক্রিয়া করা ছোট উপাদানগুলির জন্য অনুরূপ ফলাফল অর্জন করে। এই চিকিত্সাগুলি প্রায়শই অ্যানোডাইজিং বা পেইন্টিংয়ের আগে একটি প্রস্তুতিমূলক পদক্ষেপ হিসাবে প্রয়োগ করা হয়।
ইলেক্ট্রোপ্লেটিং
বর্ধিত পৃষ্ঠের কঠোরতা, বৈদ্যুতিক পরিবাহিতা, বা নির্দিষ্ট নান্দনিক বৈশিষ্ট্যের প্রয়োজনের অ্যাপ্লিকেশনগুলিতে, নিকেল, ক্রোম বা অন্যান্য ধাতুর সাথে ইলেক্ট্রোপ্লেটিং একটি বিকল্প। বিশেষ করে নিকেল প্রলেপ চমৎকার জারা প্রতিরোধ এবং একটি মসৃণ পৃষ্ঠ ফিনিস প্রদান করে এবং কিছু টেলিযোগাযোগ এবং সামরিক ইলেকট্রনিক্স অ্যাপ্লিকেশনে ব্যবহৃত হয়।
ডাই কাস্টিং হিট সিঙ্কের সুবিধা
ডাই কাস্টিং সুবিধার একটি সেট অফার করে যা এটিকে অনেক অ্যাপ্লিকেশন প্রসঙ্গে তাপ সিঙ্কের জন্য পছন্দের উত্পাদন রুট করে তোলে:
- জটিল ত্রিমাত্রিক জ্যামিতি: ডাই কাস্টিং একটি একক অপারেশনে বিভিন্ন অভিযোজন, সমন্বিত মাউন্টিং বৈশিষ্ট্য, চ্যানেল এবং বসের সাথে ফিন অ্যারে তৈরি করতে পারে - জ্যামিতি যা অন্য কোনো পদ্ধতিতে অসম্ভব বা নিষিদ্ধভাবে ব্যয়বহুল।
- উচ্চ উৎপাদন হার: কোল্ড চেম্বার ডাই কাস্টিং মেশিনগুলি সাধারণ হিট সিঙ্কের আকারের জন্য প্রতি শটে এক থেকে তিন মিনিটের অর্ডারের চক্রের সময়গুলি অর্জন করতে পারে, একবার টুলিং স্থাপনের পরে খুব উচ্চ থ্রুপুট সক্ষম করে। এটি ডাই কাস্টিংকে বড় উৎপাদন ভলিউমের জন্য অত্যন্ত ব্যয়-প্রতিযোগীতা করে তোলে।
- চমৎকার মাত্রিক সামঞ্জস্য: একটি প্রদত্ত ডাই থেকে সমস্ত ঢালাই মাত্রায় অত্যন্ত কাছাকাছি, যা ইলেকট্রনিক্স সমাবেশের জন্য গুরুত্বপূর্ণ যেখানে তাপ সিঙ্কগুলি অবশ্যই প্রমিত কম্পোনেন্ট প্যাকেজ এবং ঘেরের সাথে সঠিকভাবে মিলিত হতে হবে।
- কাঠামোগত অখণ্ডতা: ডাই কাস্ট হিট সিঙ্কগুলি যান্ত্রিকভাবে শক্তিশালী, কম্পন, শক এবং সমাবেশের সময় আরোপিত যান্ত্রিক লোড সহ্য করতে সক্ষম। এটি তাদের স্বয়ংচালিত এবং শিল্প পরিবেশে বিশেষভাবে মূল্যবান করে তোলে।
- কাছাকাছি-নেট-আকৃতি উত্পাদন: যেমন-কাস্ট অংশটি তার চূড়ান্ত জ্যামিতিকে ঘনিষ্ঠভাবে অনুমান করে, কঠিন বিলেট থেকে একটি তাপ সিঙ্ক মেশিন করার তুলনায় সেকেন্ডারি মেশিনিং এবং উপাদান বর্জ্যের পরিমাণ হ্রাস করে।
- একাধিক ফাংশন একীকরণ: মাউন্টিং বন্ধনী, তারের ব্যবস্থাপনা বৈশিষ্ট্য, ঘের দেয়াল এবং তাপ সিঙ্কের পাখনাগুলিকে একটি একক ডাই কাস্ট অংশে একত্রিত করা যেতে পারে, যা চূড়ান্ত পণ্যে পৃথক উপাদান, সমাবেশ অপারেশন এবং সম্ভাব্য তাপীয় ইন্টারফেস জয়েন্টগুলির সংখ্যা হ্রাস করে।
ডাই কাস্টিং হিট সিঙ্কের সীমাবদ্ধতা এবং চ্যালেঞ্জ
এর শক্তি থাকা সত্ত্বেও, ডাই কাস্টিং প্রতিটি পরিস্থিতিতে সর্বোত্তম সমাধান নয়। ইঞ্জিনিয়ারদের এর প্রধান সীমাবদ্ধতা সম্পর্কে সচেতন হওয়া উচিত:
- উচ্চ টুলিং খরচ: অ্যালুমিনিয়াম ডাই ঢালাইয়ের জন্য স্টিল ডাই ব্যয়বহুল-সাধারণত জটিলতার উপর নির্ভর করে কয়েক হাজার থেকে কয়েক হাজার পাউন্ড পর্যন্ত-যা ডাই কাস্টিংকে অল্প পরিমাণে উৎপাদনের জন্য অপ্রয়োজনীয় করে তোলে। সলিড বা অন্যান্য প্রক্রিয়া থেকে মেশিনিং বনাম ব্রেক-ইভেন পয়েন্ট আংশিক জটিলতা এবং আয়তনের উপর নির্ভর করে, কিন্তু ডাই কাস্টিং সাধারণত প্রতি বছর কয়েক হাজার অংশের উপরে আকর্ষণীয় হয়ে ওঠে।
- ছিদ্র: উচ্চ-চাপ ডাই ঢালাই ডাই গহ্বরে বাতাসকে আটকাতে পারে, যার ফলে ঢালাইয়ের মধ্যে ছিদ্র হয়। এটি বিশেষ করে হিট সিঙ্কগুলির জন্য সমস্যাযুক্ত যা চাপের সংস্পর্শে আসবে (যেমন তরল-ঠান্ডা ঠান্ডা প্লেট ডিজাইন) বা ঢালাই করার পরে তাপ চিকিত্সার প্রয়োজন হয় এমন অংশগুলির জন্য। সেমি-সলিড ডাই কাস্টিং এবং ভ্যাকুয়াম-অ্যাসিস্টেড ডাই কাস্টিং হল প্রসেস ভেরিয়েন্ট যা অতিরিক্ত প্রক্রিয়া খরচে উল্লেখযোগ্যভাবে পোরোসিটি কমিয়ে দেয়।
- অন্যান্য অ্যালুমিনিয়াম ফর্মের তুলনায় নিম্ন তাপ পরিবাহিতা: উপরে উল্লিখিত হিসাবে, সিলিকন-সমৃদ্ধ সংকর ধাতুগুলি যা অ্যালুমিনিয়াম ডাই কাস্টিংকে এর চমৎকার তরলতা দেয়, এছাড়াও তাপ পরিবাহিতা কমিয়ে দেয় পেটা অ্যালয় বা নিম্ন-সিলিকন ঢালাই অ্যালয়েসের তুলনায়। চরম তাপ চাহিদা সহ অ্যাপ্লিকেশনের জন্য, এটি একটি সীমাবদ্ধ ফ্যাক্টর হতে পারে।
- ফিন আকৃতির অনুপাতের সীমাবদ্ধতা: খুব পাতলা, খুব লম্বা পাখনা উচ্চ-চাপ ডাই ঢালাই দিয়ে নির্ভরযোগ্যভাবে পূরণ করা কঠিন। ডাই কাস্টিং নির্ভরযোগ্যভাবে যা অর্জন করতে পারে তার বাইরে অ্যাপ্লিকেশনটি যদি অত্যন্ত উচ্চ পাখনার ঘনত্ব বা আকৃতির অনুপাতের দাবি করে, স্কাইভড বা বন্ডেড-ফিন হিট সিঙ্কগুলি আরও উপযুক্ত হতে পারে।
- নকশা পরিবর্তন ব্যয়বহুল: ডাই তৈরির পর তা পরিবর্তন করা ব্যয়বহুল। এক্সট্রুডেড হিট সিঙ্কের বিপরীতে-যেখানে একটি নতুন এক্সট্রুশন ডাই তুলনামূলকভাবে সস্তা-ডাই কাস্ট হিট সিঙ্কের ডিজাইন পরিবর্তন করার জন্য উল্লেখযোগ্য পুনর্ব্যবহার বা সম্পূর্ণ নতুন ডাই প্রয়োজন হতে পারে।
ডাই কাস্টিং বনাম অন্যান্য তাপ সিঙ্ক উত্পাদন পদ্ধতি
| পদ্ধতি | ডিজাইনের জটিলতা | তাপ পরিবাহিতা | টুলিং খরচ | ইউনিট খরচ (উচ্চ আয়তন) | জন্য সেরা |
|---|---|---|---|---|---|
| ডাই কাস্টিং | খুব উচ্চ (3D) | মাঝারি (~96 W/m·K) | উচ্চ | কম | জটিল আকার, উচ্চ ভলিউম, সমন্বিত বৈশিষ্ট্য |
| এক্সট্রুশন | পরিমিত (2D প্রোফাইল) | ভালো (~150-200 W/m·K) | কম | খুব কম | সরল ইউনিফর্ম ক্রস-সেকশন, মাঝারি আয়তন |
| স্কিভিং | উচ্চ (thin dense fins) | খুব ভালো | পরিমিত | পরিমিত | উচ্চ fin density, high performance, moderate volume |
| ফরজিং | পরিমিত | চমৎকার | পরিমিত–High | পরিমিত | উচ্চ strength, high thermal performance |
| বন্ডেড ফিন | অনেক উঁচুতে | চমৎকার (copper fins) | কম–Moderate | উচ্চ | অতি-উচ্চ কর্মক্ষমতা, কাস্টম ডিজাইন, কম ভলিউম |
| সিএনসি মেশিনিং | অনেক উঁচুতে | চমৎকার | কম (no tooling) | অনেক উঁচুতে | প্রোটোটাইপ, খুব কম ভলিউম, সর্বোচ্চ নির্ভুলতা |
ডাই কাস্টিং হিট সিঙ্কের অ্যাপ্লিকেশন
জ্যামিতিক স্বাধীনতা, যান্ত্রিক দৃঢ়তা, এবং উত্পাদন দক্ষতার সংমিশ্রণ ডাই কাস্ট হিট সিঙ্ককে বিস্তৃত শিল্প এবং পণ্য বিভাগ জুড়ে পছন্দের সমাধান করে তোলে।
LED আলো
এলইডি লুমিনায়ারস-বিশেষ করে হাই-বে ইন্ডাস্ট্রিয়াল লাইট, স্ট্রিট লাইট, এবং হর্টিকালচারাল গ্রো লাইট-ডাই কাস্ট হিট সিঙ্কের জন্য সবচেয়ে বড় এবং দ্রুত বর্ধনশীল অ্যাপ্লিকেশন এলাকাগুলির মধ্যে একটি। অনেক LED অ্যারের বৃত্তাকার বা বহুভুজ জ্যামিতি, অপটিক্যাল হাউজিং, মাউন্টিং পয়েন্ট এবং ফিন অ্যারেকে একটি একক কমপ্যাক্ট এবং নান্দনিকভাবে বিবেচনা করা উপাদানে একীভূত করার প্রয়োজনের সাথে মিলিত, আদর্শভাবে ডাই কাস্টিংয়ের জন্য উপযুক্ত। ভাল-ডিজাইন করা ডাই কাস্ট LED হিট সিঙ্কগুলি সমতুল্য এক্সট্রুড ডিজাইনের তুলনায় 20% পর্যন্ত তাপ প্রতিরোধ ক্ষমতা কমাতে পারে, সরাসরি LED জংশন তাপমাত্রা, কার্যকারিতা এবং পরিষেবা জীবনকে উন্নত করে।
স্বয়ংচালিত ইলেকট্রনিক্স
যানবাহনের বিদ্যুতায়ন-ইলেকট্রিক মোটর, ইনভার্টার, অনবোর্ড চার্জার, ব্যাটারি ম্যানেজমেন্ট সিস্টেম এবং উন্নত চালক-সহায়তা ইলেকট্রনিক্স-স্বয়ংচালিত উপাদানগুলিতে তাপ ব্যবস্থাপনার চাহিদা নাটকীয়ভাবে বৃদ্ধি করেছে। ডাই কাস্ট অ্যালুমিনিয়াম হিট সিঙ্কগুলি এই অ্যাপ্লিকেশনগুলিতে ব্যাপকভাবে ব্যবহৃত হয় কারণ তারা উচ্চ যান্ত্রিক শক্তি (কম্পন এবং যান্ত্রিক লোড সহ্য করার জন্য), ভাল তাপ কার্যক্ষমতা, স্বয়ংচালিত পৃষ্ঠের চিকিত্সার সাথে সামঞ্জস্য এবং জটিল মাউন্টিং এবং সিলিং বৈশিষ্ট্যগুলিকে একীভূত করার ক্ষমতাকে একত্রিত করে। বৈদ্যুতিক গাড়ির ইনভার্টারগুলি বিশেষ করে কাস্টম ডাই কাস্ট হিট সিঙ্ক বা কোল্ড প্লেটের উপর নির্ভর করে মূল কাঠামোগত এবং তাপ ব্যবস্থাপনা উপাদান হিসাবে।
টেলিযোগাযোগ এবং নেটওয়ার্কিং অবকাঠামো
বেস স্টেশন সরঞ্জাম, আরএফ পাওয়ার এম্প্লিফায়ার এবং নেটওয়ার্কিং সুইচগুলি ঘন প্যাকেজযুক্ত ঘেরগুলিতে যথেষ্ট তাপ উৎপন্ন করে। ডাই কাস্ট হিট সিঙ্কগুলি তাপ ব্যবস্থাপনাকে সরাসরি সরঞ্জাম আবাসনে একীভূত করার অনুমতি দেয়, পৃথক তাপ সিঙ্ক উপাদানগুলির প্রয়োজনীয়তা দূর করে এবং তাপ পথে তাপীয় ইন্টারফেসের সংখ্যা হ্রাস করে। ডাই কাস্টিং দ্বারা অর্জনযোগ্য কমপ্যাক্ট, জটিল জ্যামিতিগুলি আধুনিক টেলিযোগাযোগ সরঞ্জামগুলির স্থানিক সীমাবদ্ধতার সাথে ভালভাবে মিলে যায়।
ইন্ডাস্ট্রিয়াল পাওয়ার ইলেকট্রনিক্স
পরিবর্তনশীল ফ্রিকোয়েন্সি ড্রাইভ, পাওয়ার কনভার্টার, ওয়েল্ডিং সরঞ্জাম এবং শিল্প মোটর কন্ট্রোলারের জন্য শক্তিশালী, দীর্ঘ-সার্ভিস-লাইফ হিট সিঙ্ক প্রয়োজন যা পরিবেশে কম্পন, দূষণ এবং তাপ সাইক্লিং জড়িত থাকতে পারে এমন পরিবেশে নির্ভরযোগ্যভাবে কাজ করতে সক্ষম। এই অ্যাপ্লিকেশনগুলিতে ডাই কাস্ট হিট সিঙ্কগুলি প্রায়শই পাওয়ার মডিউলগুলির (IGBTs, thyristors, MOSFETs) জন্য মাউন্টিং বৈশিষ্ট্যগুলিকে সরাসরি ঢালাইয়ে একত্রিত করে, সমাবেশের জটিলতা হ্রাস করে এবং উপাদান এবং হিট সিঙ্কের মধ্যে পুনরাবৃত্তিযোগ্য, সু-সংজ্ঞায়িত যোগাযোগ নিশ্চিত করে।
কনজিউমার ইলেকট্রনিক্স
গেমিং কনসোল এবং সেট-টপ বক্স থেকে পাওয়ার সাপ্লাই এবং অডিও অ্যামপ্লিফায়ার পর্যন্ত, ভোক্তা ইলেকট্রনিক্স পণ্যগুলি ডাই কাস্ট হিট সিঙ্ক থেকে উপকৃত হয় যখন তাদের ফর্মের প্রয়োজনীয়তা—বৃত্তাকার, এল-আকৃতির, বা অন্যথায় নন-প্রিজম্যাটিক—এক্সট্রুশনকে অব্যবহারিক করে তোলে৷ উচ্চ ভলিউমে ডাই কাস্টিংয়ের খরচ-কার্যকারিতা ভোক্তা ইলেকট্রনিক্সের গণ-বাজার উত্পাদন পরিবেশের জন্যও উপযুক্ত।
ডাই কাস্টিং হিট সিঙ্ক উৎপাদনে গুণমান নিয়ন্ত্রণ
ডাই কাস্ট হিট সিঙ্কে সামঞ্জস্যপূর্ণ গুণমান নিশ্চিত করার জন্য উত্পাদন প্রক্রিয়ার একাধিক পর্যায়ে পদ্ধতিগত নিয়ন্ত্রণ প্রয়োজন। মূল মান নিয়ন্ত্রণ ব্যবস্থা অন্তর্ভুক্ত:
- আগত উপাদান যাচাইকরণ: ঢালাই শুরু করার আগে বর্ণালী বিশ্লেষণের মাধ্যমে প্রতিটি গলিত চার্জের সংকর মিশ্রণ নিশ্চিত করা।
- প্রক্রিয়া পরামিতি পর্যবেক্ষণ: ইঞ্জেকশনের চাপ, ধাতব তাপমাত্রা, ডাই টেম্পারেচার এবং প্রতিটি শটের জন্য সাইকেল টাইম রেকর্ডিং এবং নিয়ন্ত্রণ করা যাতে ত্রুটিপূর্ণ অংশ তৈরির আগে প্রক্রিয়ার প্রবাহ সনাক্ত করা যায়।
- মাত্রিক পরিদর্শন: পরিসংখ্যানগত নমুনা ভিত্তিতে সমালোচনামূলক মাত্রা যাচাই করার জন্য স্থানাঙ্ক পরিমাপ মেশিন (সিএমএম) বা গেজিং ফিক্সচার ব্যবহার করা - বিশেষ করে মাউন্টিং পৃষ্ঠের সমতলতা এবং ফিন পিচ।
- পোরোসিটি সনাক্তকরণ: অ্যাপ্লিকেশানগুলির জন্য এক্স-রে পরিদর্শন বা সিটি স্ক্যানিং যেখানে অভ্যন্তরীণ পোরোসিটি অগ্রহণযোগ্য, যেমন চাপ-আঁটসাঁট তরল শীতল উপাদান।
- তাপ কর্মক্ষমতা বৈধতা: তাপ নিরোধক পরীক্ষা ক্রমাঙ্কিত পরীক্ষা সেটআপ ব্যবহার করে যাচাই করতে যে তাপ সিঙ্কগুলি উত্পাদনে মুক্তির আগে তাদের নির্দিষ্ট তাপীয় কার্যকারিতা পূরণ করে।
উপসংহার
ডাই কাস্টিং হিট সিঙ্কগুলি ভোক্তা ইলেকট্রনিক্স এবং এলইডি আলো থেকে স্বয়ংচালিত বিদ্যুতায়ন এবং শিল্প শক্তি রূপান্তর পর্যন্ত শিল্পগুলিতে ইলেকট্রনিক এবং পাওয়ার সিস্টেমের তাপ ব্যবস্থাপনার জন্য একটি অত্যন্ত সক্ষম এবং ব্যাপকভাবে গৃহীত সমাধান উপস্থাপন করে। জটিল ত্রি-মাত্রিক পাখনা জ্যামিতি তৈরি করার, একটি একক উপাদানে একাধিক কার্যকরী বৈশিষ্ট্যকে একীভূত করার এবং উচ্চ উত্পাদন ভলিউমে সামঞ্জস্যপূর্ণ গুণমান সরবরাহ করার তাদের ক্ষমতা তাদের এমন সুবিধা দেয় যা অন্য কোনও উত্পাদন প্রক্রিয়া সম্পূর্ণরূপে প্রতিলিপি করে না।
একটি ডাই কাস্টিং হিট সিঙ্ক নির্দিষ্ট করার ইঞ্জিনিয়ারিং সিদ্ধান্তের জন্য তাপ পরিবাহিতা প্রয়োজনীয়তা, জ্যামিতিক জটিলতা, উত্পাদনের পরিমাণ, টুলিং বিনিয়োগ এবং পৃষ্ঠের ফিনিস প্রয়োজনীয়তার যত্নশীল ভারসাম্য প্রয়োজন। যখন এই কারণগুলি সারিবদ্ধ হয় - বিশেষ করে যখন উত্পাদনের পরিমাণ বেশি হয়, জ্যামিতি জটিল, এবং তাপীয় কার্যকারিতার পাশাপাশি যান্ত্রিক দৃঢ়তাও গুরুত্বপূর্ণ - ডাই কাস্টিং ধারাবাহিকভাবে সবচেয়ে কার্যকর এবং লাভজনক পছন্দ। যেহেতু ইলেকট্রনিক্সে বিদ্যুতের ঘনত্ব বাড়তে থাকে এবং তাপ ব্যবস্থাপনা পণ্যের নির্ভরযোগ্যতার জন্য আরও গুরুত্বপূর্ণ হয়ে ওঠে, তাই ডাই কাস্টিং হিট সিঙ্কগুলি তাপ প্রকৌশলীর টুলকিটে একটি ভিত্তিপ্রস্তর প্রযুক্তি হয়ে থাকবে৷