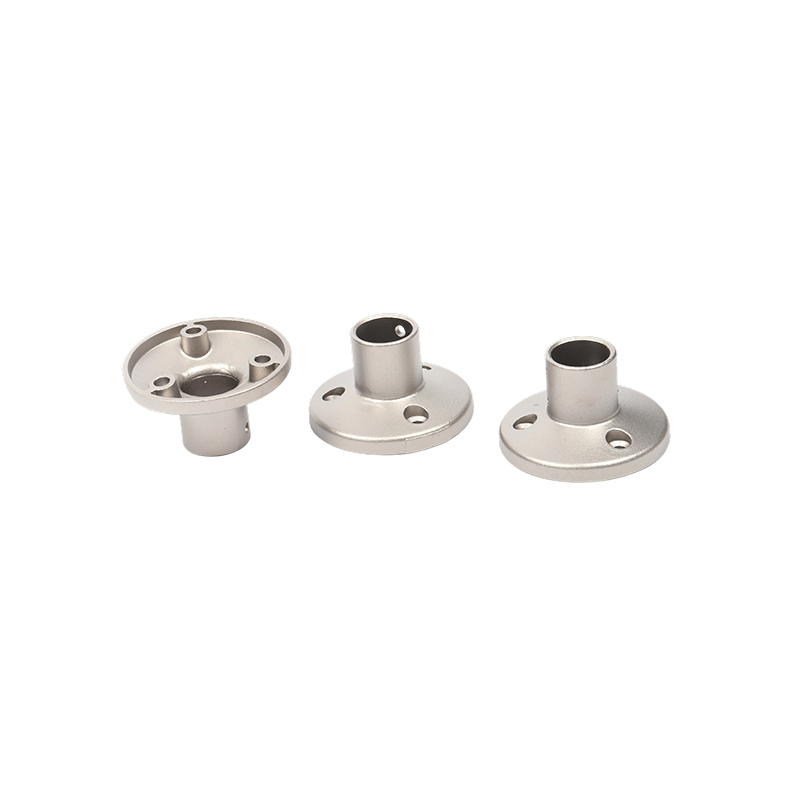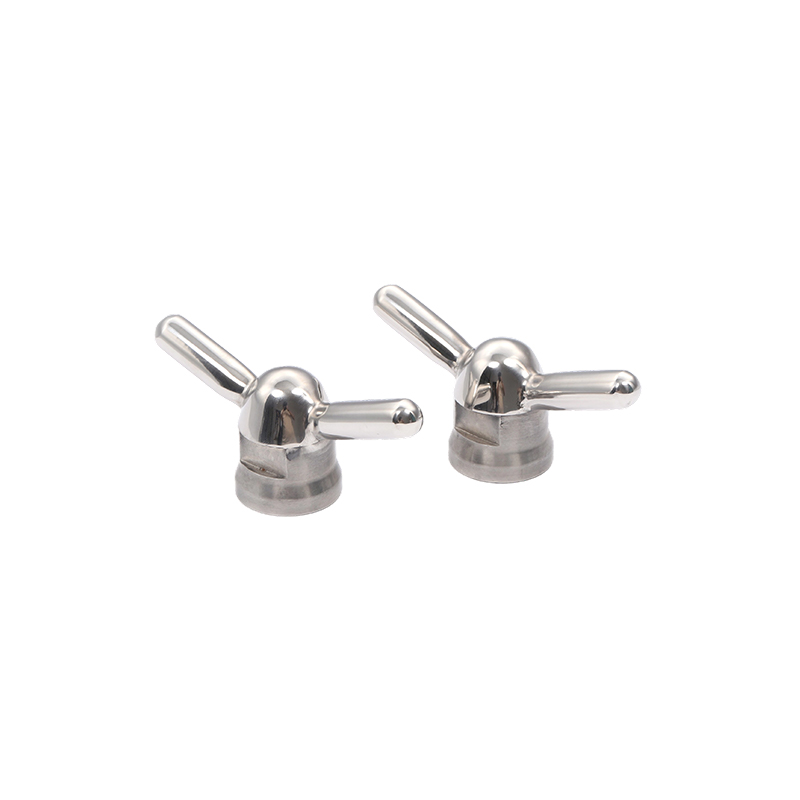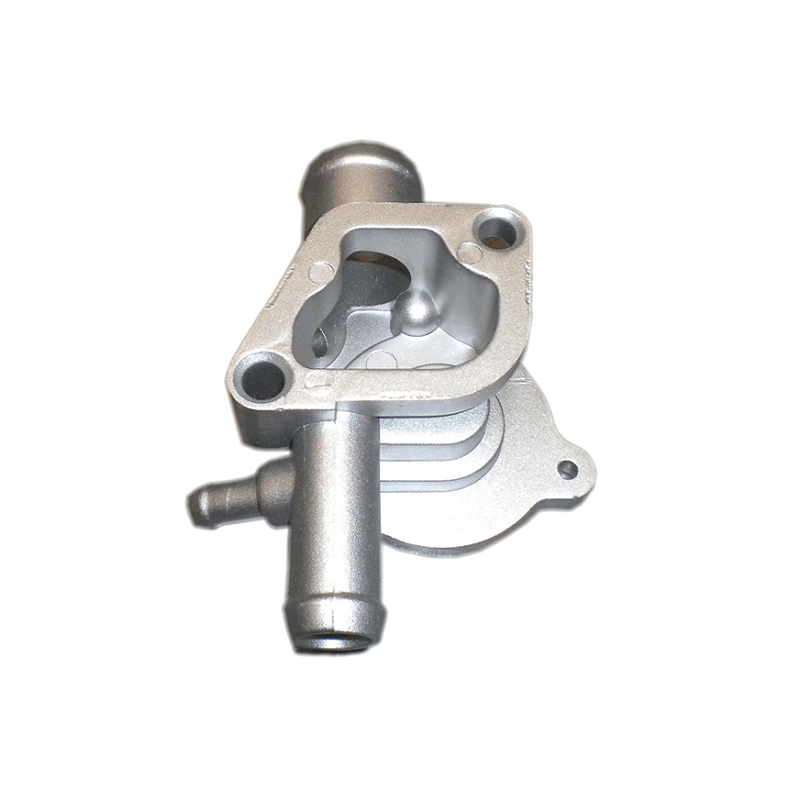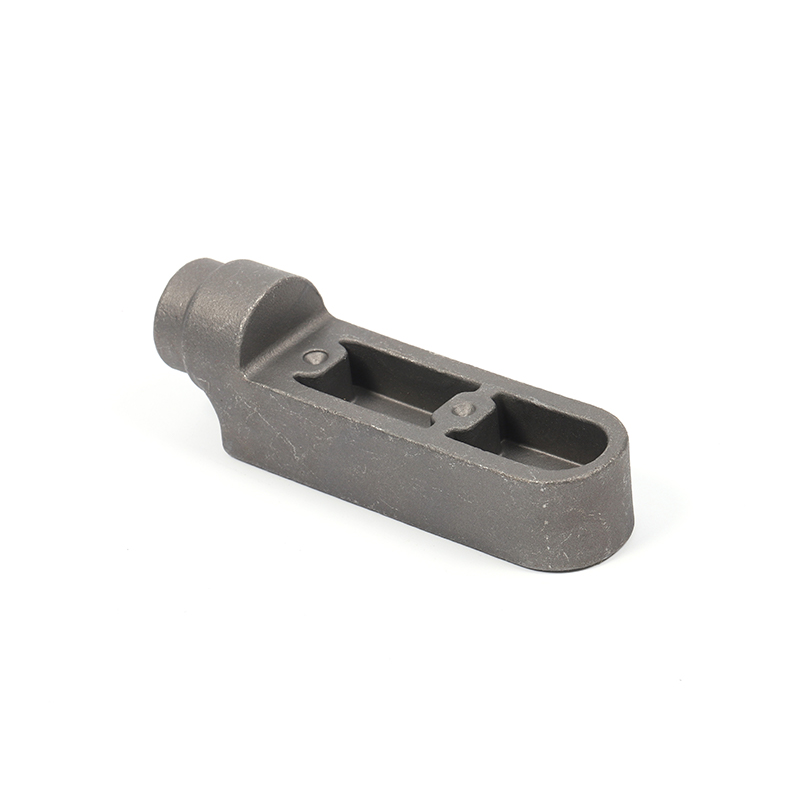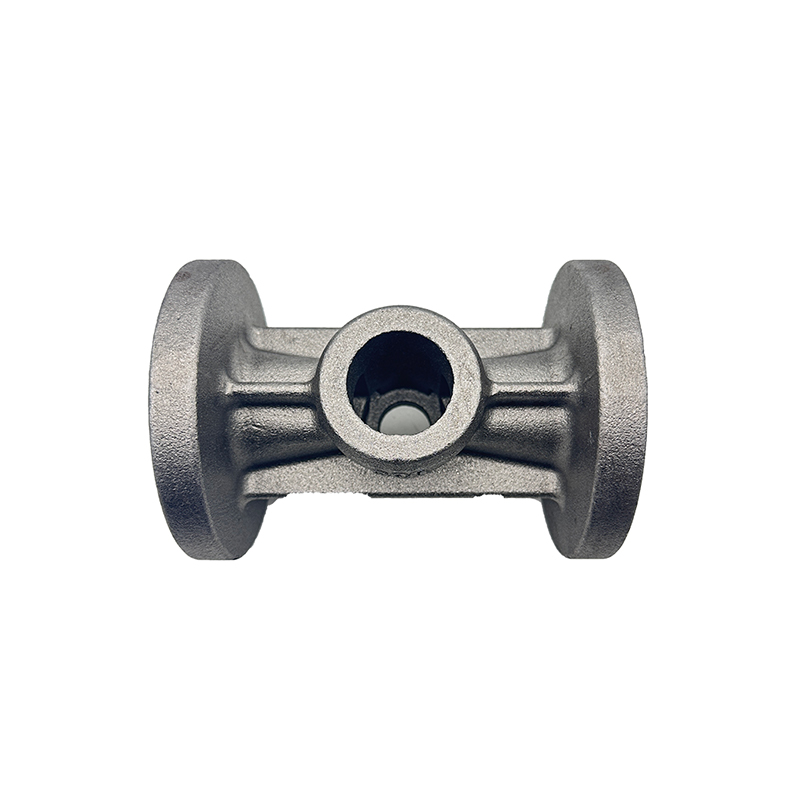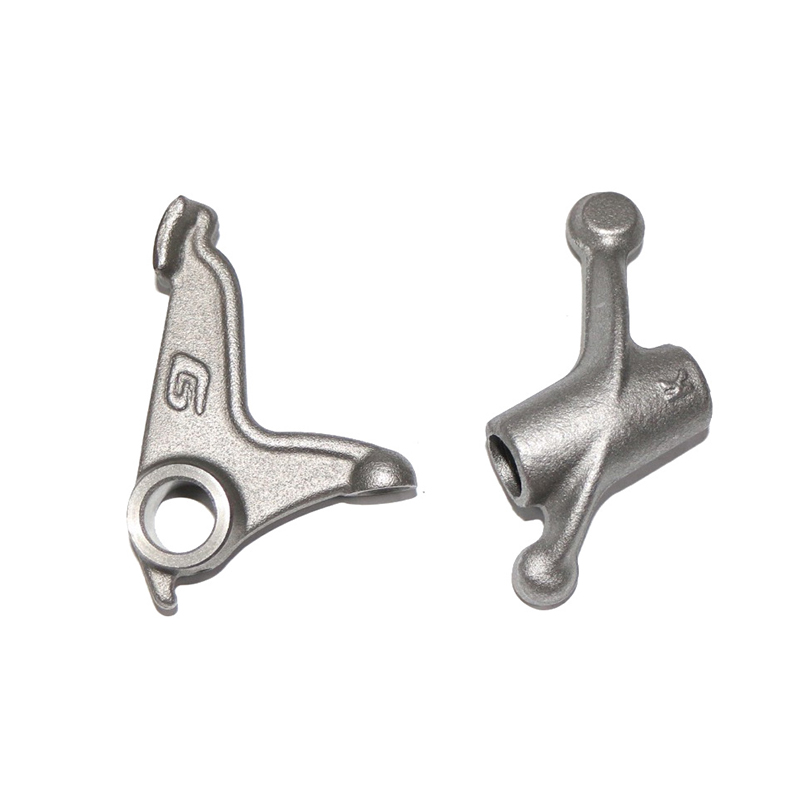
দস্তা ডাই ঢালাই একটি উচ্চ চাপ ধাতু ঢালাই পদ্ধতি যেখানে গলিত দস্তা খাদকে একটি শক্ত ইস্পাত ছাঁচের গহ্বরে ("ডাই") চাপে বাধ্য করা হয় সাধারণত 1,000 থেকে 30,000 psi পর্যন্ত। খাদটি ডাইয়ের ভিতরে দ্রুত দৃঢ় হয়, একটি মাত্রিকভাবে স্থিতিশীল, কাছাকাছি-নেট-আকৃতির অংশ তৈরি করে যার জন্য প্রায়শই সামান্য বা কোন মাধ্যমিক মেশিনের প্রয়োজন হয় না।
অন্যান্য ডাই ঢালাই ধাতু যেমন অ্যালুমিনিয়াম, ম্যাগনেসিয়াম বা তামার তুলনায়, দস্তা বৈশিষ্ট্যগুলির একটি অনন্য সমন্বয় অফার করে: নিম্ন গলনাঙ্ক (~420 °C / 788 °F) , উচ্চ তরলতা, উচ্চতর castability, এবং চমৎকার যান্ত্রিক শক্তি. এই বৈশিষ্ট্যগুলি দস্তাকে জটিল পাতলা-প্রাচীরের উপাদান এবং উচ্চ-নির্ভুলতা বিবরণের দাবিদার অংশগুলির জন্য পছন্দের পছন্দ করে তোলে।
দুটি প্রাথমিক মেশিন কনফিগারেশন ব্যবহার করা হয় দস্তা ডাই ঢালাই প্রক্রিয়া : the গরম চেম্বার মেশিন (জিঙ্কের জন্য সবচেয়ে সাধারণ) এবং কম ঘন ঘন ব্যবহার করা হয় ঠান্ডা চেম্বার মেশিন হট-চেম্বার মেশিনে, ইনজেকশন প্রক্রিয়াটি গলিত ধাতুর জলাধারে নিমজ্জিত হয়, যা খুব দ্রুত চক্রের সময় সক্ষম করে - সাধারণত প্রতি ঘন্টায় 400-900 শট।
দস্তা ডাই কাস্টিং প্রক্রিয়ার ধাপে ধাপে ওভারভিউ
দস্তা ডাই ঢালাই প্রক্রিয়া একটি শক্তভাবে নিয়ন্ত্রিত ক্রিয়াকলাপ অনুসরণ করে। প্রতিটি পর্যায় চূড়ান্ত উপাদানের মাত্রিক নির্ভুলতা, পৃষ্ঠের সমাপ্তি এবং কাঠামোগত অখণ্ডতাকে সরাসরি প্রভাবিত করে।
ডাই অর্ধেক পরিষ্কার করা হয় এবং রিলিজ এজেন্ট (ডাই লুব্রিকেন্ট) দিয়ে স্প্রে করা হয়। এটি স্টিকিং প্রতিরোধ করে, তাপীয় গ্রেডিয়েন্ট নিয়ন্ত্রণ করে এবং ডাই লাইফ প্রসারিত করে।
কভার ডাই এবং ইজেক্টর ডাই হাইড্রোলিকভাবে বন্ধ এবং উচ্চ ক্ল্যাম্পিং ফোর্সের অধীনে লক করা হয় — ভর্তির সময় ইনজেকশন চাপ প্রতিরোধ করার জন্য যথেষ্ট।
~430–450 °C তাপমাত্রায় গলিত জিঙ্ককে সুনির্দিষ্টভাবে নিয়ন্ত্রিত বেগ এবং চাপে গুজনেক এবং অগ্রভাগের (হট-চেম্বার) মাধ্যমে ডাই ক্যাভিটিতে ইনজেকশন করা হয়।
মিলিসেকেন্ড থেকে সেকেন্ডের মধ্যে খাদ হিমায়িত হয়। ডাই টেম্পারেচার, কুলিং চ্যানেল এবং অ্যালয় কম্পোজিশন দৃঢ়ীকরণের হার এবং মাইক্রোস্ট্রাকচারকে নিয়ন্ত্রণ করে।
একবার শক্ত হয়ে গেলে, ডাই খোলে এবং ইজেক্টর পিনগুলি ডাই ক্যাভিটি থেকে ঢালাইকে ঠেলে দেয়। সঠিক ইজেক্টর ডিজাইন পাতলা বৈশিষ্ট্যের বিকৃতি রোধ করে।
গেটস, রানার এবং ফ্ল্যাশ ছাঁটা হয় (প্রায়শই স্বয়ংক্রিয় ট্রিম ডাইস দ্বারা)। পোস্ট-প্রসেসিং এর মধ্যে শট ব্লাস্টিং, প্লেটিং, পাউডার লেপ বা CNC মেশিনিং অন্তর্ভুক্ত থাকতে পারে।
সম্পূর্ণ চক্র - ইনজেকশন থেকে ইজেকশন - সাধারণত লাগে 5 থেকে 40 সেকেন্ড , অংশ জটিলতা এবং প্রাচীর বেধ উপর নির্ভর করে. এই দ্রুত চক্র সময় জিঙ্ক ডাই ঢালাই প্রক্রিয়ার প্রাথমিক অর্থনৈতিক সুবিধাগুলির মধ্যে একটি।
ডাই কাস্টিংয়ে ব্যবহৃত সাধারণ জিঙ্ক অ্যালয়
দস্তা খাদ নির্বাচন গভীরভাবে যান্ত্রিক বৈশিষ্ট্য, জারা প্রতিরোধের, এবং কাস্ট অংশের মাত্রিক স্থায়িত্ব প্রভাবিত করে। ZAMAK পরিবার (এর উপাদান ধাতুগুলির জন্য জার্মান শব্দগুলির সংক্ষিপ্ত রূপ: জিঙ্ক, অ্যালুমিনিয়াম, ম্যাগনেসিয়াম, কপার) বিশ্বব্যাপী জিঙ্ক ডাই কাস্টিং অ্যালয়গুলির সর্বাধিক ব্যবহৃত গোষ্ঠীর প্রতিনিধিত্ব করে।
| খাদ | আল % | কিউ % | Mg % | প্রসার্য শক্তি | মূল বৈশিষ্ট্য |
|---|---|---|---|---|---|
| ZAMAK 2 (খাদ 2) | 4.0 | 3.0 | 0.04 | ~359 এমপিএ | জামাক পরিবারের সর্বোচ্চ শক্তি ও কঠোরতা; ভাল হামাগুড়ি প্রতিরোধের |
| জামাক ঘ (খাদ 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | সর্বাধিক ব্যবহৃত; চমৎকার ঢালাই বৈশিষ্ট্য; মাত্রিক স্থিতিশীলতা |
| জামাক 5 (খাদ 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | #3 এর চেয়ে উচ্চ শক্তি; ভাল হামাগুড়ি প্রতিরোধের; ইউরোপে সাধারণ |
| ZAMAK 7 (খাদ 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | কম Mg সহ সংশোধিত #3; উচ্চতর তরলতা; পাতলা দেয়াল সম্ভব |
| জেডএ-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | উচ্চতর অ্যালুমিনিয়াম; গরম-চেম্বার castable; ভাল ভারবহন বৈশিষ্ট্য |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | সর্বোচ্চ শক্তি দস্তা খাদ; লাইটওয়েট; শুধুমাত্র মাধ্যাকর্ষণ/কোল্ড-চেম্বার |
ZAMAK 3 উত্তর আমেরিকায় উত্পাদিত জিঙ্ক ডাই কাস্টিংয়ের প্রায় 70% এর জন্য দায়ী তার ব্যতিক্রমী ভারসাম্য, যান্ত্রিক বৈশিষ্ট্য এবং ব্যয়-কার্যকারিতার কারণে। যখন মাত্রিক নির্ভুলতা ত্যাগ না করে উচ্চ শক্তির প্রয়োজন হয়, ZAMAK 5 এটি সাধারণ আপগ্রেড।
জিংক ডাই কাস্টিং এর সুবিধা
জিঙ্ক ডাই ঢালাই প্রক্রিয়াটি সুবিধার একটি আকর্ষক সমন্বয় অফার করে যা কিছু বিকল্প উত্পাদন পদ্ধতি একই সাথে মেলে। এই সুবিধাগুলি বোঝা প্রকৌশলী এবং সংগ্রহ বিশেষজ্ঞদের অবহিত উপাদান নির্বাচন সিদ্ধান্ত নিতে সাহায্য করে
জিঙ্ক ডাই কাস্টিংগুলি নিয়মিতভাবে জটিল বৈশিষ্ট্যগুলিতে ±0.025 মিমি সহনশীলতা অর্জন করে, ব্যয়বহুল সেকেন্ডারি মেশিনিং ক্রিয়াকলাপ হ্রাস বা নির্মূল করে।
হট-চেম্বার জিঙ্ক ডাই কাস্টিং মেশিনগুলি প্রতি ঘন্টায় শত শত শট তৈরি করতে পারে, অনেক প্রতিযোগী প্রক্রিয়ার তুলনায় কম ইউনিট খরচে বড়-আয়তনের উত্পাদন সমর্থন করে।
গলিত দস্তার উচ্চতর তরলতা একটি একক কাস্টিং অপারেশনে পাতলা দেয়াল (0.3 মিমি যত পাতলা), আন্ডারকাট, থ্রেড এবং জটিল অভ্যন্তরীণ প্যাসেজগুলি পূরণ করতে সক্ষম করে।
জিঙ্ক ডাই ঢালাইয়ে ব্যবহৃত স্টিলের ডাইগুলি অ্যালুমিনিয়ামের তুলনায় উল্লেখযোগ্যভাবে দীর্ঘস্থায়ী হয় - প্রায়শই 1,000,000 শট ছাড়িয়ে যায় - প্রতি অংশে পরিমার্জিত টুলিং খরচ হ্রাস করে।
যেমন-কাস্ট জিঙ্ক পৃষ্ঠতলের ব্যাপক প্রস্তুতি ছাড়াই সরাসরি প্রলেপ, পেইন্টিং বা পাউডার আবরণের জন্য যথেষ্ট মসৃণ, সমাপ্তির খরচ কমিয়ে দেয়।
দস্তা স্বাভাবিকভাবেই একটি প্রতিরক্ষামূলক প্যাটিনা গঠন করে, এবং দস্তা ডাই কাস্টিংগুলি উন্নত সুরক্ষার জন্য ইলেক্ট্রোপ্লেটিং, অ্যানোডাইজিং এবং ক্রোমেট রূপান্তর আবরণে অত্যন্ত গ্রহণযোগ্য।
জিঙ্ক ডাই কাস্টিং এর শিল্প অ্যাপ্লিকেশন
জিঙ্ক ডাই ঢালাই প্রক্রিয়ার বহুমুখিতা এটিকে শিল্পের উল্লেখযোগ্যভাবে বিস্তৃত বর্ণালী জুড়ে অপরিহার্য করে তুলেছে। ভোক্তা ইলেকট্রনিক্স থেকে ভারী স্বয়ংচালিত উপাদান পর্যন্ত, দস্তা ডাই কাস্ট অংশ পাওয়া যায় যেখানে উচ্চ নির্ভুলতা, শক্তি এবং প্রসাধনী গুণমান খরচ-দক্ষ উচ্চ-ভলিউম উৎপাদনের প্রয়োজনের সাথে ছেদ করে।
প্রধান শেষ-ব্যবহার শিল্প
মধ্যে স্বয়ংচালিত শিল্প , জিঙ্ক ডাই কাস্টিংগুলি কার্বুরেটর, জ্বালানী সিস্টেমের উপাদান, দরজার হাতল, সিট বেল্ট মেকানিজম, স্টিয়ারিং কলামের অংশ এবং বৈদ্যুতিক গাড়ির (EV) উপাদানগুলিতে ক্রমবর্ধমানভাবে ইলেক্ট্রোম্যাগনেটিক শিল্ডিং প্রয়োজন হয়। একক ঢালাইয়ের মধ্যে একাধিক ফাংশন সংহত করার ক্ষমতা গাড়ির সিস্টেমে সমাবেশের ধাপ এবং ওজন হ্রাস করে।
দ ভোক্তা ইলেকট্রনিক্স সেক্টর ল্যাপটপের কব্জা, ক্যামেরা বডি, কানেক্টর হাউজিং এবং হিট সিঙ্কের জন্য জিঙ্ক ডাই কাস্টিংয়ের উপর অনেক বেশি নির্ভর করে, যেখানে ইএমআই শিল্ডিং ক্ষমতা, তাপ পরিবাহিতা এবং সুনির্দিষ্ট মাত্রিক নিয়ন্ত্রণের সমন্বয় পণ্যের কর্মক্ষমতার জন্য গুরুত্বপূর্ণ।
দস্তা ডাই কাস্টিং জন্য মূল নকশা বিবেচনা
সফল জিঙ্ক ডাই ঢালাই দিয়ে শুরু হয় উত্পাদনের জন্য নকশা (DFM) . প্রকৌশলীরা যারা ডিজাইন পর্বের প্রথম দিকে প্রক্রিয়ার সীমাবদ্ধতা এবং ক্ষমতাগুলি বোঝেন তারা আরও ভাল অংশের গুণমান, কম টুলিং খরচ এবং দ্রুত সময়ের মধ্যে বাজার অর্জন করেন।
প্রাচীর বেধ
অভিন্ন প্রাচীর বেধ এমনকি দৃঢ়তা প্রচার করে এবং সংকোচনের ত্রুটিগুলি কমিয়ে দেয়। দস্তা ডাই ঢালাই জন্য প্রস্তাবিত নামমাত্র প্রাচীর বেধ হয় 1.0-3.5 মিমি যদিও 0.3 মিমি পর্যন্ত পাতলা দেয়াল ZAMAK 7 দিয়ে অর্জন করা যায়। অংশের পুরুত্বের আকস্মিক পরিবর্তন এড়ানো উচিত বা ধীরে ধীরে টেপার দিয়ে পরিবর্তন করা উচিত।
খসড়া কোণ
এর খসড়া কোণ 0.5° থেকে 2° বিভাজন লাইনের দিকের সমান্তরাল পৃষ্ঠগুলিতে অংশ বিকৃত না করে পরিষ্কার নির্গমনের অনুমতি দেয়। অভ্যন্তরীণ দেয়াল এবং গভীর পকেটে ধাতু সংকোচনের জন্য ক্ষতিপূরণের জন্য বড় খসড়া কোণ প্রয়োজন।
পাঁজর এবং বস
পাঁজরগুলি সংলগ্ন প্রাচীরের পুরুত্বের 50-70% হওয়া উচিত এবং সিঙ্ক বা ছিদ্র তৈরি না করে শক্ত করার জন্য অবস্থান করা উচিত। কর্তাদের (ফাস্টেনারগুলির জন্য উত্থিত নলাকার বৈশিষ্ট্যগুলি) প্রাচীরের সামঞ্জস্য নিয়ন্ত্রণের জন্য কোর পিন থাকা উচিত এবং শক্তির জন্য গাসেট দ্বারা সমর্থিত হওয়া উচিত।
আন্ডারকাট এবং সাইড অ্যাকশন
আন্ডারকাটের জন্য ডাই-এ সাইড অ্যাকশন (স্লাইডিং কোর) প্রয়োজন, যা টুলিং জটিলতা এবং খরচ যোগ করে। যেখানে ডিজাইন অনুমতি দেয়, বাহ্যিক আন্ডারকাটগুলিকে পার্শ্ব ক্রিয়া ছাড়াই অর্জনযোগ্য সমতুল্য বৈশিষ্ট্যগুলিতে রূপান্তর করা উল্লেখযোগ্যভাবে ডাই খরচ হ্রাস করে এবং উত্পাদন নির্ভরযোগ্যতা উন্নত করে।
সহনশীলতা এবং সংকোচন
ZAMAK 3 এর প্রায় 1.17% একটি রৈখিক সংকোচন রয়েছে। ডাই ডিজাইনাররা যথাযথভাবে গহ্বর স্কেলিং করে ক্ষতিপূরণ দেয়। ±0.076 মিমি প্রতি 25 মিমি মাত্রার সাধারণ সহনশীলতা উত্পাদনে অর্জনযোগ্য; সঠিক গেটিং এবং প্রক্রিয়া নিয়ন্ত্রণের সাথে সমালোচনামূলক বৈশিষ্ট্যগুলি ±0.025 মিমি ধরে রাখা যেতে পারে।
জিঙ্ক ডাই কাস্টিংয়ে সাধারণ ত্রুটি এবং গুণমান নিয়ন্ত্রণ
এমনকি একটি ঢালাই ধাতু হিসাবে দস্তার অন্তর্নিহিত সুবিধার সাথেও, প্রক্রিয়া পরিবর্তনশীলতা ত্রুটিগুলি প্রবর্তন করতে পারে যা অংশ অখণ্ডতা বা চেহারার সাথে আপস করে। সাধারণ ত্রুটির মূল কারণগুলি বোঝা প্রক্রিয়া প্রকৌশলীদের প্রতিরোধমূলক ব্যবস্থা বাস্তবায়ন করতে এবং সামঞ্জস্যপূর্ণ আউটপুট গুণমান বজায় রাখতে সক্ষম করে।
- পোরোসিটি ঢালাই মধ্যে গ্যাস বা সংকোচন voids. আটকে পড়া বাতাস, অত্যধিক ইনজেকশনের গতি বা অপর্যাপ্ত বাতাসের কারণে ঘটে। গেট/রানার ডিজাইন অপ্টিমাইজ করে, ভ্যাকুয়াম অ্যাসিস্ট যোগ করে বা ইনজেকশন প্যারামিটার সামঞ্জস্য করে প্রতিকার করা হয়।
- ঠান্ডা বন্ধ দৃশ্যমান সীম লাইন যেখানে দুটি ধাতব প্রবাহ ফ্রন্ট সম্পূর্ণভাবে ফিউজিং ছাড়াই মিলিত হয়। অপর্যাপ্ত ধাতু তাপমাত্রা, ধীর গতির ইনজেকশন, বা দুর্বল গেটের অবস্থান থেকে ফলাফল। ধাতব তাপমাত্রা বাড়ানো বা গেটিং সিস্টেম পুনরায় ডিজাইন করে সংশোধন করা হয়েছে।
- ফ্ল্যাশ বিভাজন লাইনে বা ইজেক্টর পিনের চারপাশে ধাতুর পাতলা পাখনা। জীর্ণ মৃত্যু, অপর্যাপ্ত ক্ল্যাম্পিং ফোর্স, বা অত্যধিক ইনজেকশন চাপ দ্বারা সৃষ্ট। ডাই রক্ষণাবেক্ষণ, ক্ল্যাম্পিং ফোর্স অ্যাডজাস্টমেন্ট বা ইনজেকশন প্যারামিটার টিউনিং প্রয়োজন।
- মিসরুন ডাই গহ্বরের অসম্পূর্ণ ভরাট। সাধারণত নিম্ন ধাতব তাপমাত্রা, অপর্যাপ্ত ইনজেকশন চাপ, বা পাতলা দেয়াল যা গহ্বর পূরণের আগে জমে যায়। তাপমাত্রা সামঞ্জস্য এবং গেট পুনরায় নকশা মাধ্যমে সম্বোধন.
- ইন্টারডেনড্রাইটিক সংকোচন ঘনীভূত সংকোচনের কারণে পুরু অংশগুলির কেন্দ্রে উপ-পৃষ্ঠের ছিদ্র। অভিন্ন প্রাচীর নকশা, তীব্রতা চাপ, এবং সঠিক ডাই কুলিং এর মাধ্যমে ছোট করা হয়েছে।
- ফোস্কা সারফেস বুদবুদ যা প্রলেপ বা পেইন্টিংয়ের পরে প্রদর্শিত হয়, যা তাপের অধীনে প্রসারিত হওয়া পৃষ্ঠতলের ছিদ্রের কারণে ঘটে। প্রক্রিয়া অপ্টিমাইজেশান মাধ্যমে ঢালাই পর্যায়ে porosity নিয়ন্ত্রণ দ্বারা প্রতিরোধ করা হয়.
আধুনিক জিঙ্ক ডাই কাস্টিং অপারেশনগুলি একত্রিত করে একটি বিস্তৃত মানের ব্যবস্থাপনা পদ্ধতি ব্যবহার করে পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (SPC) , এক্স-রে পরিদর্শন, সিএমএম মাত্রিক যাচাইকরণ, এবং স্বয়ংক্রিয় দৃষ্টি সিস্টেমগুলি রিয়েল টাইমে ত্রুটিগুলি সনাক্ত এবং সমাধান করতে।
স্থায়িত্ব এবং জিঙ্ক ডাই কাস্টিং প্রক্রিয়া
যেহেতু উত্পাদন শিল্পগুলি পরিবেশগত প্রভাব হ্রাস করার জন্য ক্রমবর্ধমান চাপের সম্মুখীন হয়, জিঙ্ক ডাই কাস্টিং প্রক্রিয়া সহজাত স্থায়িত্ব সুবিধা প্রদান করে যা স্বীকৃতির যোগ্য। দস্তা পৃথিবীর সবচেয়ে পুনর্ব্যবহৃত ধাতুগুলির মধ্যে একটি, এবং ডাই কাস্টিংয়ের বন্ধ-লুপ প্রকৃতি উপাদানের বর্জ্যকে কমিয়ে দেয়।
দ নিম্ন গলিত তাপমাত্রা দস্তা সংকর ধাতু অ্যালুমিনিয়াম বা তামার খাদের তুলনায় প্রতি কিলোগ্রাম ঢালাই ধাতুর কম শক্তি খরচে সরাসরি অনুবাদ করে। ডাই লাইফও দীর্ঘ, একটি উপাদানের উৎপাদন জীবনকাল ধরে শক্তি-নিবিড় টুল স্টিলের ব্যবহার কমিয়ে দেয়।
উপরন্তু, উত্পাদন ক্ষমতা কাছাকাছি-নেট-আকৃতির উপাদান ন্যূনতম পোস্ট-মেশিনিং সহ swarf উত্পাদন এবং সেকেন্ডারি অপারেশনের সাথে যুক্ত শক্তি হ্রাস করে। যেহেতু নির্মাতারা ISO 14001 পরিবেশগত সার্টিফিকেশন এবং কার্বন ফুটপ্রিন্ট হ্রাস লক্ষ্যগুলি অনুসরণ করে, জিঙ্ক ডাই কাস্টিংয়ের অন্তর্নিহিত বৃত্তাকার অর্থনীতি প্রোফাইল একটি ক্রমবর্ধমান গুরুত্বপূর্ণ নির্বাচনের মানদণ্ড হয়ে ওঠে।
জিঙ্ক ডাই কাস্টিং প্রযুক্তিতে ভবিষ্যৎ প্রবণতা
দ zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
জিঙ্কের থিক্সোমোল্ডিং
থিক্সোকাস্টিং প্রক্রিয়াগুলি একটি আধা-কঠিন, থিক্সোট্রপিক অবস্থায় দস্তাকে ইনজেকশন করে, যা ছিদ্র হ্রাস করে এবং প্রচলিত সম্পূর্ণ তরল ইনজেকশনের তুলনায় যান্ত্রিক বৈশিষ্ট্যগুলিকে উন্নত করে। যদিও আরও জটিল, থিক্সোমোল্ডেড জিঙ্ক উপাদানগুলি সমালোচনামূলক অ্যাপ্লিকেশনগুলিতে তৈরি উপাদান বৈশিষ্ট্যগুলির সাথে যোগাযোগ করতে পারে।
ইন্টিগ্রেটেড সিমুলেশন এবং এআই প্রসেস কন্ট্রোল
উন্নত ডাই ফিলিং সিমুলেশন টুল (যেমন MAGMASOFT এবং Flow-3D) এখন নিয়মিতভাবে গেট এবং রানার ডিজাইন অপ্টিমাইজ করতে, সংকোচনের পূর্বাভাস দিতে এবং ইস্পাত কাটার আগে হট স্পট সনাক্ত করতে ব্যবহৃত হয়। ক্রমবর্ধমান, মেশিন লার্নিং অ্যালগরিদম সেন্সর ডেটার উপর ভিত্তি করে প্রসেস প্যারামিটারগুলিকে গতিশীলভাবে সামঞ্জস্য করতে, স্ক্র্যাপের হার কমাতে এবং প্রক্রিয়ার সামঞ্জস্যতা উন্নত করতে ডাই কাস্টিং মেশিনে মোতায়েন করা হচ্ছে।
মাল্টি-মেটেরিয়াল এবং ইনসার্ট কাস্টিং
দ zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
ক্ষুদ্রকরণ এবং মাইক্রো ডাই কাস্টিং
ডাই ম্যানুফ্যাকচারিং এবং ইনজেকশন নিয়ন্ত্রণে অগ্রগতি সক্ষম হয়েছে মাইক্রো ডাই ঢালাই দস্তার উপাদানগুলির ওজন 1 গ্রামের কম যার বৈশিষ্ট্যগুলি এক মিলিমিটারের শতভাগে পরিমাপ করা হয়। মাইক্রোইলেক্ট্রনিক্স, মেডিকেল ডিভাইস এবং নির্ভুল যন্ত্রের অ্যাপ্লিকেশনগুলি জিঙ্ক ডাই কাস্টিং কী অর্জন করতে পারে তার সীমানা প্রসারিত করে চলেছে।
দ zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of উচ্চ মাত্রিক নির্ভুলতা, চমৎকার পৃষ্ঠ ফিনিস, দ্রুত চক্রের সময়, দীর্ঘ জীবন, নকশা নমনীয়তা, এবং অন্তর্নিহিত পুনর্ব্যবহারযোগ্যতা নির্ভুল ধাতু উত্পাদন একটি স্থায়ী ভিত্তি হিসাবে দস্তা ডাই ঢালাই অবস্থান.
উচ্চ-ভলিউম কনজিউমার ইলেকট্রনিক্স আবাসনের জন্য ZAMAK 3, একটি স্বয়ংচালিত কাঠামোগত বন্ধনীর জন্য ZAMAK 5 বা উচ্চ-শক্তি বহনকারী উপাদানের জন্য ZA-27 নির্বাচন করা হোক না কেন, জিঙ্ক ডাই কাস্টিং প্রক্রিয়া জটিল, উচ্চ-মানের ধাতব অংশগুলির জন্য একটি পথ অফার করে যা খরচ এবং কর্মক্ষমতা স্তরের সাথে বিকল্পের সাথে মেলে। ডিজাইন চক্রের প্রথম দিকে প্রক্রিয়াটির সাথে জড়িত হতে ইচ্ছুক ইঞ্জিনিয়ারদের জন্য, জিঙ্ক ডাই কাস্টিং পণ্য উদ্ভাবনে নতুন সম্ভাবনাকে আনলক করে চলেছে৷